2本ロールの仕組み
2本ロールの仕組み
2本ロールとは、ロールが2本取り付けられているタイプのベンディングロールです。2本のロールが上下垂直方向に並んでおり、それぞれのロールの圧力で板金素材をカーリングさせながら変形加工します。上ロールより下ロールの方がサイズが大きく、上ロールの圧力で曲げ角度を調整する構造が一般的です。
2本ロールの特徴
メリット
加工精度や繰り返し精度に優れている
大きな特徴は、加工精度に優れている点です。面を連続して回転させながら曲げ加工を行うため、端部まで美しく仕上げることが可能です。
繰り返し精度の高さもメリット。加圧力と製品径の関係を把握し、適切な範囲で加工することで安定した加工を続けることができます。加工速度も速いので、量産品の加工におすすめです。
端曲げが必要なく効率よく作業できる
注目は、3本ロールで必要な端曲げが必要ない点です。端曲げとは、ベンディングロールで加工しきれない、平らなまま残ってしまう端の部分をあらかじめ少し「曲げ」ておく加工のこと。端曲げをしなくて済むため、効率よく加工作業を進めることができます。3本ロールの端曲げ専用として使用することも可能です。
注意点
加工素材に合わせて上ロールの入れ替えが必要
デメリットは、板金素材のサイズに合わせて上ロールを変えなくてはならない点です。ロールを交換する手間がかかる上、素材に合わせたロールを複数用意しなくてはならずコストがかかります。このため多品種小ロット生産にはあまり向いていません。
3本ロールとの違い
大きな違いは、板材を曲げる際に使用されるローラーの数と構造です。2本ロールは3本ロールに比べて構造がシンプル、かつ操作が簡単。加工速度も速いため、大量生産に適しています。
ただし複雑な形状や厚み・幅が異なる材料の曲げ加工は3本ロールの方が得意。どちらのロールを選択するかは、加工する材料や曲げ形状、生産量などの条件に合わせて選んでみてください。
3本ロールの仕組みや特徴を
詳しく見る
【2本ロールの強みを生かせる!】
おすすめベンディングロールメーカー3選
2本ロールは、端部まで曲げやすく、加工精度や繰り返し精度を確保しやすいため、薄板の円筒部品を効率よく量産したい場合に適しています。一方、ウレタンロールを採用した機種でも、加圧方式、対応する曲げ径、量産性、自動化の範囲などはメーカーによって異なります。
ここでは、2本ロールの導入目的に応じて、マツモト機械、アイセル、サン機工(現:日本酸素G&W株式会社 産機製造部)の機種を紹介します。
※実際の加工可否や仕上がりは、材質、板厚、板幅、曲げ径、加工数量、ロールの状態などによって異なります。導入時は加工条件を各メーカーへ伝え、対応機種と必要な仕様を確認してください。
~2.3mmの薄板で外観品質と加工精度を重視するなら「マツモト機械」
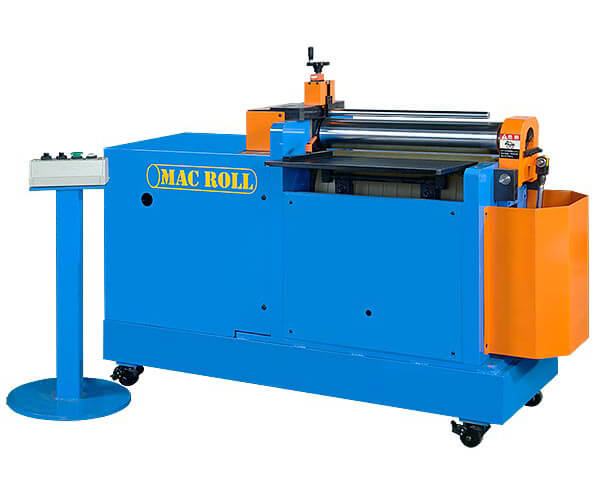
油圧式2本ウレタンロール「MAC ROLL MURシリーズ」
引用元:マツモト機械公式YouTube
(https://www.youtube.com/embed/NTkRIUQx8eM?si=wauJC6iXGF2d0m0l)
マツモト機械の「MAC ROLL」MURシリーズは、同一品種の大量生産を想定した油圧式2本ウレタンロールです。MUR-550とMUR-1050は、いずれもSS400で板厚2.3mmの曲げ加工能力を掲載しています。
装飾金属品、薄板製ダクト、デザイン筐体、小型タンクなど、薄板を使用する円筒部品を高精度かつ効率的に加工したい場合の選択肢になります。
下ロールのウレタンで傷や加工跡の発生を抑制
下ロールには、金属よりも柔らかいウレタンを採用しています。ワークを面で支えながら曲げるため、押し傷や加工跡の発生を抑えやすく、ステンレスなど外観品質を重視する薄板の加工に向いています。
油圧式で加圧量を調整しやすい
油圧機構によってロールの加圧量を調整できるため、目的の曲げ径に合わせて加工条件を設定できます。同じ条件で繰り返し加工することで、量産時の仕上がりをそろえやすい点も特長です。
MAC ROLL「MURシリーズ」の主な仕様
※仕様は変更される場合があります。また、実際の加工能力は材質、板幅、曲げ径などによって異なります。導入時はマツモト機械へ最新仕様をご確認ください。
マツモト機械の2本ロールが適している加工条件
- SS400で板厚2.3mm程度までの薄板を加工したい
- 同一形状の円筒部品を量産したい
- 端部まで精度よく曲げたい
- ステンレスなど、外観品質を重視する材料を扱いたい
- 油圧式で加圧量を調整できる機種を導入したい
薄板の小径部品を高速量産・自動化するなら「アイセル」
ウレタンベンディングロール機「BU-U」
引用元:アイセルグループ製品情報サイト
https://isel-products.jp/isel/bending/bu-u/
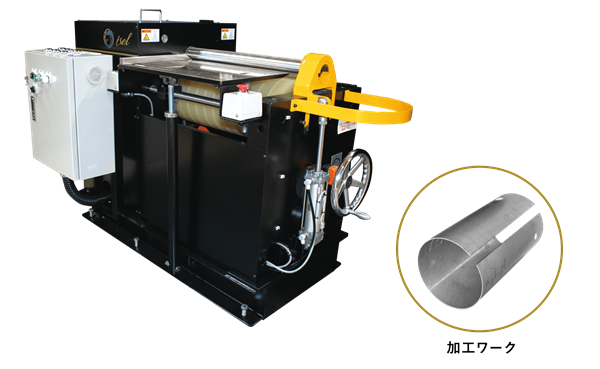
アイセルの「BU-U」は、薄板の量産成形を目的としたウレタンベンディングロール機です。公式製品ページでは、小径品であれば1日3,000~4,000個の加工が可能と案内されています。
平板だけでなく、プレス加工済みのワーク、孔のあるワーク、段押ししたワークにも対応。温水器タンク、変圧器、ストーブ用心金など、小径の円筒部品を高い生産性で加工したい場合に検討しやすい機種です。
端曲げに対応し、真円度・円筒度を確保
BU-Uは端曲げに対応しており、高い真円度・円筒度を狙える点が特長です。端部の直線部分を抑えながら、同一形状の円筒部品を安定して繰り返し成形したい工程に適しています。
長尺ワークのたわみを自動で補正
BU-U1500以上には、自動たわみ追従装置を搭載しています。ウレタンロールの圧力によって上ロールに生じるたわみに対し、油圧でウレタンロール中央部の押し上げ量を調整。細長いワークの中央部で曲がりが不足する現象を抑えます。
溶接・二次加工を含む自動ライン化にも対応
アイセルは、ベンディングロールに加えて溶接装置や二次加工機も展開しています。ロール成形から溶接、二次加工までを自動ライン化し、生産性の向上や省人化を図りたい場合にも相談できます。
アイセルの2本ロールが適している加工条件
- 薄板の小径円筒部品を高速で量産したい
- 端曲げを含めて真円度・円筒度を安定させたい
- 孔や段押しのあるワークを円筒成形したい
- 長尺ワークの中央部に生じる曲がり不足を抑えたい
- ロール成形から溶接・二次加工まで自動ライン化したい
小径の薄板加工で曲げ径や生産品種への対応を重視するなら「サン機工」
引用元:サン機工機械公式YouTube
(https://www.youtube.com/embed/P4pMl1ophgE?si=QUwO2pEbkETOZNjX)
モーター駆動式・エアー加圧式「ウレタンロール」
サン機工の製品は、現在、日本酸素G&W株式会社の産機製造部が案内しています。ウレタンロールには、モーター駆動方式とモーター駆動エアー加圧方式があり、生産形態に応じて検討できます。
モーター駆動方式は、成形リングによって製品径を決める構造です。真円度と加工精度を安定させやすく、小径加工や端曲げを別工程で行わない薄板の大量生産に適しています。
ウレタンロールでワーク表面への傷を抑制
弾性のあるウレタンロールでワークを支えて成形するため、金属ロールとの接触による傷や加工跡の発生を抑えやすい構造です。小型タンクや各種カバーなど、小径・薄板で外観品質を重視する部品の加工候補になります。
※傷の発生は、ワークの材質、ロールの状態、異物の付着、加工条件などにも左右されます。実際の仕上がりは、使用する材料で事前に確認してください。
交換式の鉄芯で小径・多品種加工に対応
モーター駆動エアー加圧方式では、オプションの鉄芯を入れ替えることで、小径曲げにおける複数の加工条件に対応できます。鉄芯を交換しやすい構造のため、小径部品を少量・多品種で生産したい場合にも適しています。
サン機工の2本ロールが適している加工条件
- 薄板の小径部品を加工したい
- 端曲げ工程を省いて小径部品を量産したい
- 成形リングによって製品径を安定させたい
- ワーク表面の傷や加工跡を抑えたい
- 鉄芯を交換し、小径部品を少量・多品種で加工したい
加工条件による3社の選び分け
- SS400で板厚2.3mm程度までの薄板を加工し、外観品質や油圧による加圧調整を重視する場合:マツモト機械「MAC ROLL MURシリーズ」
- 薄板の小径部品を高速で量産し、溶接・二次加工まで含めた自動ライン化を重視する場合:アイセル「BU-U」
- 小径の薄板加工で、成形リングによる径の安定や交換式鉄芯による品種対応を重視する場合:サン機工「ウレタンロール」
3社の対応範囲には重なる部分があります。メーカー名だけで決めず、材質、板厚、板幅、希望する曲げ径、加工数量、前後工程、求める仕上がりを各社へ伝え、加工可否と必要な仕様を確認しましょう。
ほかのベンディングロールメーカーと比較する
ベンディングロールは、加工する板の厚みや形状、必要な生産能力によって適したメーカー・機種が異なります。ほかのメーカーも含めて比較したい方は、ベンディングロールメーカー一覧をご確認ください。
ベンディングロールメーカー一覧を見る
【板厚・加工目的で選ぶ】
ベンディングロール
メーカー3選
曲げ加工は、板厚・材質・曲げ形状によって、ロール構成や駆動方式、制御性能に求められる仕様が異なります。そのため、ベンディングロールの導入では、加工する板の厚みや形状など、曲げたい部品に応じて選定することがポイントです。ここでは、加工対象別に3つのメーカーをご紹介しています。
〜2.3mmの板厚で
仕上がりの美しさが
求められる部品
例えば、こんな部品に
装飾金属品
薄板製のダクト
デザイン筐体
小型タンク
マツモト機械
引用元:マツモト機械公式HP(https://www.mac-wels.co.jp/web_exhibition/metal_process_mac_roll.html)
おすすめの理由
薄板の端曲げなど
繊細な加工も安定
小型製品の加工に適した80mm〜100mmのロール径です。油圧式による安定した加圧制御で圧力調整がしやすく、押し傷や曲げムラを抑えて外観品質の高い成形が行えます。
ワークへの傷を防ぐ
ウレタンロール
下ロールにウレタンを使用しており、柔らかな表面でワークに傷がつくのを防ぎます。特にステンレスなど、傷が目立ちやすい薄板素材を扱う加工におすすめです。
大同マシナリー
引用元:大同マシナリー公式HP(http://www.dm-daido.co.jp/product/machine_equipment/)
おすすめの理由
高度なCNC自動制御で
複雑な曲げを自動化
熟練の技を再現する高度なCNC自動制御により、円錐や多段曲げなどの複雑な形状も自動化。作業者のスキルに依存せず、常に均一で高精度な仕上がりを維持し、生産効率の大幅な向上に貢献します。
たわみ補正と端部精度で
多段曲げもズレを低減
特許取得のワーク接触方式※とインバータ制御、さらにロールたわみ補正機能が、多段曲げでも端部のズレを抑えます。圧倒的な寸法精度と真円度を一発で実現し、手直しや再加工の工数を激減させます。
DAVI
引用元HP:DAVI公式HP(https://www.davi.com/jp/jp/mav-3rorukebianzhou)
おすすめの理由
大型プレート対応の
駆動システム
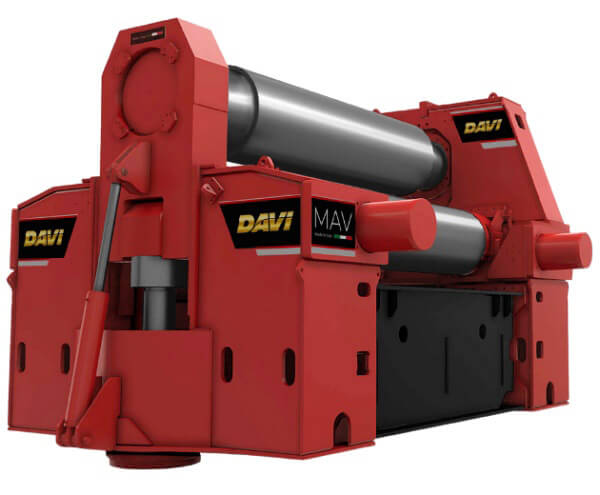
DAVIの3ロール式可変軸ロールベンダーは、大型・高負荷に対応する複数ギアの駆動システムを搭載。重い負荷をかけても安定した動作が可能で、300mmの特大サイズの部品も加工できます。
高強度が要求される
素材に対応
頑丈なフレーム構造により、大型・特注形状のプレートや高強度鋼板にも対応可能。高い耐久性が求められる石油・ガス業界での導入実績もあり、高強度な金属部品の加工ニーズに応えます。