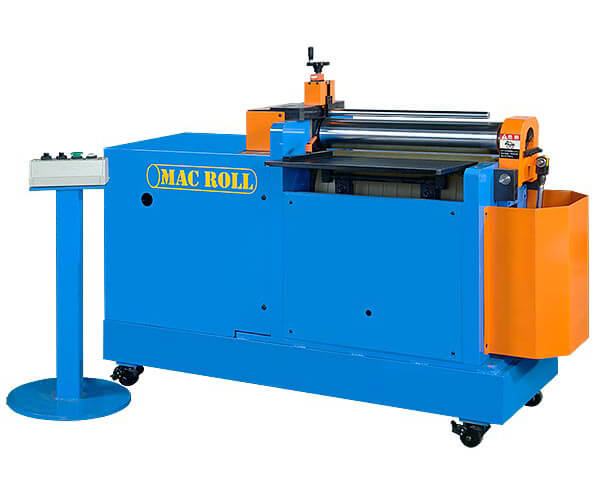
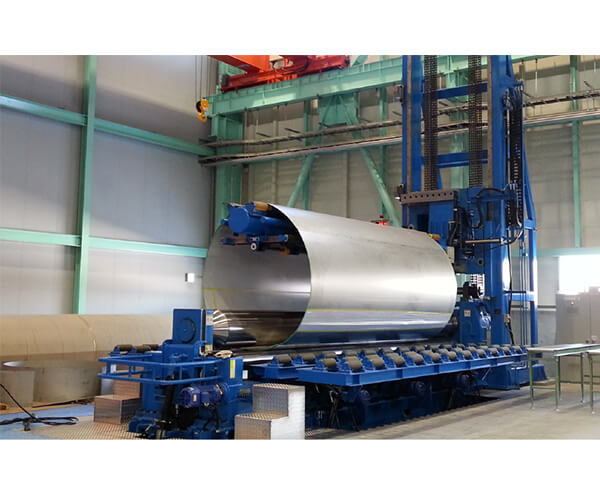
ロール軸に焼き入れ研磨された鉄芯やウレタンが使われており、ステンレスやアルミなどの素材でも傷つけずに加工が可能。機種によってはCNC・NC化されているものや端曲げ加工を行えるものもあり、特に大量加工が必要な現場に導入されています。
各支点でワークを常に加圧保持。下ロールの間に配置されたサイドロールが、精密な曲げをサポートする仕組みです。このため3本ロール機のような外れや跳ね、たわみがなく、高精度かつ美しい仕上がりを実現することが可能です。サイドロールによって同一工程で端曲げまでできる点も魅力。後工程での修正を減らし、作業効率をアップさせることができます。
【生産量・板厚・自動化で選ぶ】
4本ロールベンディングロールメーカー3選
4本ロールは、上下ロールで板材を保持しながら、左右のサイドロールで予備曲げと巻き加工を行う方式です。板材をつかみ直す工程を抑えやすく、両端の予備曲げから円筒成形までを一連の工程として自動化しやすい点に特徴があります。
ただし、4本ロールであれば同じ性能を得られるわけではありません。薄板部品を小~中ロットで繰り返し加工するのか、板厚や製品寸法の異なる案件を幅広く扱うのか、厚板・大径部品を連続生産するのかによって、適した機種は異なります。ここでは、当メディア掲載企業のうち、4本ロールを公式に展開するNosstec(ノステック)、DAVI(ダヴィ)、HAEUSLER(ホイスラー)の3社を比較します。
※数値は各社公式サイトで確認できるシリーズまたは標準機の掲載範囲です。実際の加工能力は、材質、降伏点、板厚、板幅、完成径、予備曲げ長さ、オプション構成などによって変わります。
薄板の小~中ロット生産をCNC化するなら「Nosstec」
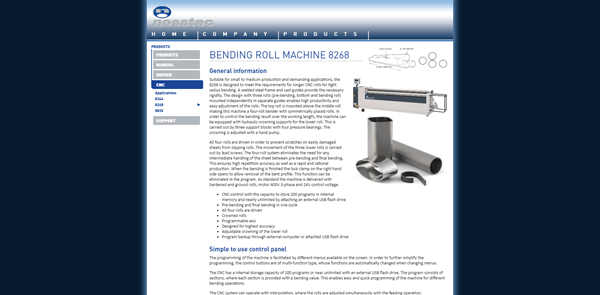
CNC 4本ロールベンディングロール「8268」
引用元:Nosstec公式サイト
https://nosstec.se/static/nosstec/8268/
薄板部品を繰り返し加工する現場では、予備曲げから仕上げまでの段取り時間と、ロットごとの曲げ形状のばらつきが課題になります。少量品や多品種部品では、プログラムの作成・呼び出しやすさも重要です。
Nosstecの「8268」は、小~中規模の生産と高い精度を求める加工向けに設計されたCNC 4本ロール機です。上下ロールと2本の曲げロールを対称に配置し、予備曲げから最終曲げまでを1サイクルで行える構成です。途中で板材を取り回す工程を減らし、繰り返し加工の効率化を支援します。
4本すべてを駆動してスリップを抑制
8268は4本すべてのロールを駆動します。各ロールから板材へ送り力を伝えることで、非駆動ロールとの間で生じるスリップを抑え、傷が目立ちやすい材料の安定した搬送を支援します。クロムめっきロールやAdipreneコーティングロールもオプションとして用意されています。
200件のプログラムを本体へ保存
CNCの内部メモリには200件のプログラムを保存でき、外部USBメモリによる保存容量の拡張にも対応します。ロール位置と板送りを同時に制御する補間機能も備えているため、円筒だけでなく、楕円や複数Rを含む形状の繰り返し加工にも活用できます。
「8268」の主な仕様・機構
※掲載板厚は400N/mm²材を基準とした機種別の最大値です。予備曲げ能力は掲載板厚の約70%とされています。
Nosstecが適している4本ロール加工の条件
- 板厚1.5~5.5mm程度の薄板を扱いたい
- 小~中ロットの円筒・楕円・複数R部品を加工したい
- 予備曲げから仕上げまでを1サイクルで行いたい
- 加工プログラムを保存し、品種切り替えに活用したい
- ロールのスリップによる傷や送り誤差を抑えたい
板厚・生産量に合わせて4本ロールを選び、ライン化したいなら「DAVI」
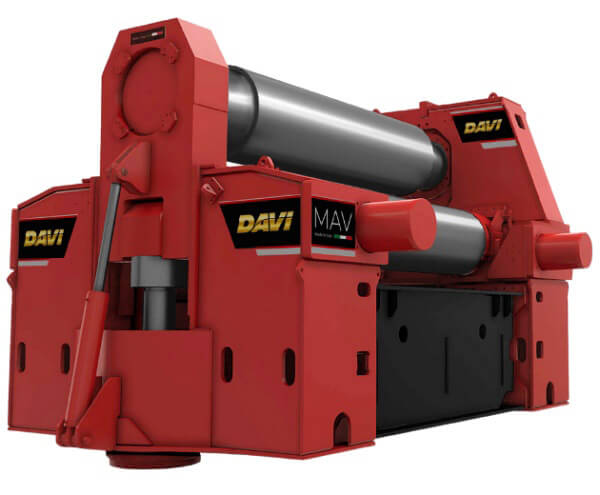
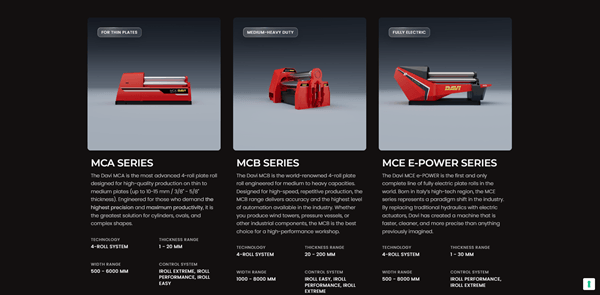
薄板向け「MCA」・中厚板向け「MCB」・完全電動式「MCE e-POWER」
引用元:DAVI公式サイト
https://www.davi.com/en/products/plate-rolls/4-rolls
4本ロールを導入する場合、現在の板厚だけでなく、将来の品種追加や生産量の増加を見据えてシリーズを比較することが重要です。材料供給、センタリング、成形後の取り出しまで自動化する場合は、周辺装置との接続性も選定条件になります。
DAVIは、薄板向けの「MCA」、中厚板・厚板向けの「MCB」、完全電動式の「MCE e-POWER」を4本ロール機として展開しています。公式サイトでは、MCAを板厚1~20mm・板幅500~6,000mm、MCBを板厚20~200mm・板幅1,000~8,000mmのシリーズとして掲載しています。
上下ロールで板材を保持し、端曲げから巻き加工までを連続化
上下ロールで板材を保持しながら左右のサイドロールを使い分けるため、両端の予備曲げから巻き加工までを連続して行いやすい構成です。MCAは1パス成形によるサイクル短縮を掲げており、同一部品を繰り返す量産ラインの候補になります。
供給・支持・排出装置を組み合わせて自動ラインへ拡張
フィーダー、センタリング装置、上部・側面サポート、排出装置などを組み合わせられます。板材の供給から成形品の取り出しまでを含めて工程設計できるため、4本ロール単体の加工時間だけでなく、前後工程を含む省人化を検討する現場に適しています。
完全電動式も選択可能
「MCE e-POWER」は、油圧アクチュエーターを電動アクチュエーターへ置き換えた4本ロールシリーズです。板厚1~30mm・板幅500~8,000mmの範囲が掲載されており、油漏れリスク、稼働時の消費電力、騒音、保守項目を重視する場合の選択肢になります。
DAVIの4本ロールシリーズ
※板厚・板幅は各シリーズ全体の掲載範囲です。最大板厚と最大板幅を同時に加工できることを示すものではありません。
DAVIが適している4本ロール加工の条件
- 薄板から厚板まで、加工条件に合う4本ロールを比較したい
- 同一形状の円筒部品を高速で繰り返し加工したい
- 材料供給、支持、排出を含む自動ラインを構築したい
- タンク、圧力容器、産業用シリンダーなどを加工したい
- 完全電動式と油圧式を比較したい
厚板・小径部品の加工範囲と高度な自動化を重視するなら「HAEUSLER」
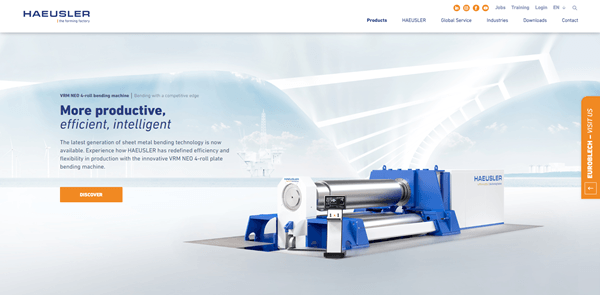
4本ロールベンディングマシン「VRM NEO」「EVO」
引用元:HAEUSLER公式サイト
https://haeusler.com/en/plate-bending-machines/4-roll-plate-bending-machines/
厚板や高強度材を小さな径へ曲げる場合は、大きな曲げモーメントと、ロールを近づけられる加工ジオメトリーの両立が課題になります。大径の円筒や重量物では、上部・側面サポートを含めたハンドリングも必要です。
HAEUSLERは、4本ロール機として「VRM NEO」「EVO」「VRM」を展開しています。上下ロールで板材を保持し、サイドロールを直線方向へ移動させる構成により、円筒、円錐、複数R、小径部品などの加工に対応します。
VRM NEOは直線ガイドとBENDtronicで自動加工を支援
VRM NEOは、サイドロールの直線ガイド、電動回転駆動、省エネ油圧、BENDtronic制御を組み合わせた4本ロール機です。BENDtronicでは加工工程のシミュレーションと準備ができ、加工条件に応じた自動曲げを支援します。公式サイトでは、丸曲げ板厚180mmまでの標準ラインアップを掲載しています。
EVOは厚板と小径部品に合わせて曲げジオメトリーを変更
EVOのVSA機構は、サイドロール支持部の支点位置を切り替え、厚板向けの広い曲げジオメトリーと、小径向けの狭い曲げジオメトリーを使い分けます。交換式の小径上ロールにも対応するため、加工する板厚と完成径の幅が広い現場で比較しやすいシリーズです。
支持装置と搬送設備を組み合わせて大型ワークへ対応
大径円筒を支える上部・側面サポートや、板材を機械へ送るローラーテーブルをオプションとして用意しています。ボイラー、サイロ、風力タワー、圧力容器など、重量物を扱う工程で、成形とハンドリングを一体で検討できます。
HAEUSLERの主な4本ロールシリーズ
HAEUSLERが適している4本ロール加工の条件
- 中厚板・厚板や高強度材を扱いたい
- 厚板と小径部品の両方に対応できる構成を検討したい
- 加工工程のシミュレーションや自動曲げを活用したい
- ボイラー、サイロ、風力タワー、圧力容器などを加工したい
- 上部・側面サポートや搬送設備を含めて導入したい
生産量・板厚・自動化の範囲から3社を選び分ける
- 板厚1.5~5.5mm程度の薄板を小~中ロットで加工し、プログラム保存と1サイクル加工を活用したい場合:Nosstec「8268」
- 薄板から厚板までのシリーズを比較し、材料供給・支持・排出を含む量産ラインへ拡張したい場合:DAVI「MCA・MCB・MCE e-POWER」
- 中厚板・厚板や小径部品を扱い、曲げジオメトリーと高度な自動制御を重視する場合:HAEUSLER「VRM NEO・EVO」
4本ロールを比較する際は、板厚・板幅・完成径だけでなく、予備曲げ後の直線残り、1日当たりの加工数、品種切り替えの頻度、材料の搬入・成形品の取り出し方法、必要な作業人数まで整理しましょう。量産性を重視する場合は、機械単体の加工能力に加えて、CNC、測定装置、支持装置、搬送設備を含む工程全体で比較することが重要です。
ほかのベンディングロールメーカーと比較する
ベンディングロールは、加工する板の厚みや形状、必要な生産能力によって適したメーカー・機種が異なります。ほかのメーカーも含めて比較したい方は、ベンディングロールメーカー一覧をご確認ください。
ベンディングロールメーカー一覧を見る