ベンディングロールの課題・疑問に答えるFAQ
スリップしてしまう・
スリップ傷が付く
スリップとは、曲げ加工中に板金素材がうまく送られず滑ってしまう現象のことです。ロールの加圧不足やロール表面の汚れ・損傷、板金素材自体の厚みなどにより発生します。
ベンディングロールでスリップが起こると、ワークの傷や加工精度の低下につながるので、加圧力の設定やロール表面の掃除など、適切な対策を取ることが大切です。スリップを防止するロール加工や、スリップ防止機能を備えたベンディングロールも提供されています。
ベンディングロールのスリップの
原因と対策を詳しく見る
ベンディングロールの原理は?
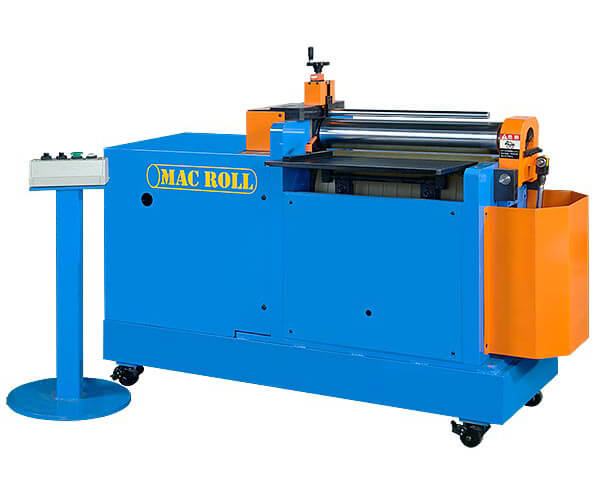
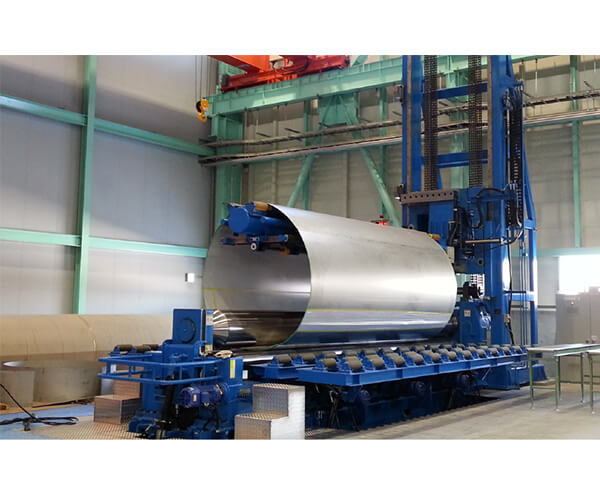
ベンディングロールは、ロールと呼ばれる円筒形の筒の間に板金素材を挟んで、R状に曲げ加工する機械です。上下のロールで素材に圧力を加えながら、少しずつ押し出します。これにより、O曲げ(円筒曲げ)やU曲げ、円錐曲げ、端曲げなどが可能です。
正しく加工するためには、ベンディングロールの構造や加工原理などをよく把握することが大切。構造や機能が異なるさまざまな種類があるため、加工したい板材や形状などに合わせて選んでみてください。
ベンディングロールの原理
について
詳しく見る
ベンディングロールは中古で
買っても大丈夫?
ベンディングロールは高額なため、費用を抑えるために中古での購入を検討している人は多いでしょう。ベンディングロールは中古で入手することが可能。ネットの中古機械販売サイト、中古機械を扱うメーカーや代理店、業界コミュニティなどさまざまなルートから購入することができます。
目的に合った機械を購入できれば、コストを抑えて効率化や生産力強化を実現できますが、中古品にはデメリットもあるため、購入時には注意が必要です。
ベンディングロールは中古で
買っても
大丈夫?を詳しく見る
ベンディングロールの価格は?
ベンディングロールは電気や油圧を使わず、人の手でハンドルを回して曲げ加工を行う簡易的な機械ならリーズナブルですが、工業用途で使われ、高い精度や生産力を備えた機種は高額です。
ベンディングロールは性能や用途、対応する板材の厚さ・幅などによって金額が大きく異なるため、加工する目的に合わせて選びましょう。
ベンディングロールの価格
について
詳しく見る
ベンディングロール使用時の安全対策とは?
強い圧力を扱うベンディングロールは、一瞬の油断が大きな事故につながる可能性があります。非常停止装置やセンサーなどの機能を活用しながら、作業ルールの遵守や教育の継続が欠かせません。設備と人の両面から安全性を高める取り組みが現場の信頼性を支えています。
ベンディングロール使用時の安全対策
についてを詳しく見る
ベンディングロールのクラウニングとは?
ベンディングロール加工では、ロールにかかる負荷によって中央部がたわみ、仕上がりに影響が生じる場合があります。クラウニングはこの変形を見越して形状を補正し、全体に均一な圧力を与えることで、安定した品質確保に寄与します。
ベンディングロールのクラウニングとは?
について詳しく見る
ベンディングロールで真円にならない原因とは?
ベンディングロール加工で真円にならない場合は、端曲げ不足やロールのたわみ、材料のスリップなど複数の要因が関係しています。加工条件や設備状態を見直し、適切な補正やメンテナンスを行うことで、安定した真円度の確保に繋がります。
ベンディングロールで真円にならない原因とは?を詳しく見る
ベンディングロールにおける加工硬化とは?
ベンディングロール加工では、金属に繰り返し力が加わることで加工硬化が進み、寸法精度の低下やひび割れの発生につながる場合があります。特に厚板やステンレス材では影響が大きく、素材特性を踏まえた設計や加圧条件の調整が安定した品質確保に欠かせません。
ベンディングロールにおける加工硬化とは?について詳しく見る
ベンディングロールでつく圧痕の原因とは?
曲げ加工時の圧痕は、設備だけでなく加工前の素材管理も大きく影響します。ロールの点検や異物除去、素材のバリ取りや清掃を継続して行うことで、表面品質の維持と加工精度の安定を図り、品質改善に繋がります。
ベンディングロールでつく圧痕の原因とは?
について詳しく見る
ベンディングロールのロール洗浄方法とは?
ロール表面に付着する油分や金属粉は、放置すると錆びや劣化を早める要因になります。わずかな手間の差が設備寿命に影響するため、作業後のひと手間をどう習慣化するかが重要なポイントになります。
ベンディングロールのロール洗浄方法とは?
について詳しく見る
ベンディングロールのスプリングバック対策
スプリングバックは、曲げ加工後に板材が元の形状に戻ろうとする現象です。狙い通りのRや角度に仕上げるためには、材質や板厚に応じて戻り量を予測し、加工条件を組み立てることが大切になります。
ベンディングロールのスプリングバック対策を詳しく見る
ベンディングロールのメンテナンス方法
ベンディングロールは、定期的なメンテナンスを続けることで加工精度や設備寿命を維持しやすくなります。日常点検と定期点検を組み合わせて異常を早期に発見する体制を整えることが、突発的な故障や生産停止のリスクを抑えるポイントです。
ベンディングロールのメンテナンス方法について詳しく見る
ベンディングロールで曲げられる
板厚の限界は?
ベンディングロールで曲げられる板厚の上限は、加圧能力・ロール径・板幅の組み合わせで決まります。カタログに載っている数値は軟鋼を基準に算出されたもので、板幅ごと、さらに端曲げと中央曲げごとに別の値が設定されているのが一般的です。
そのため、最大板厚の一点だけを見て機種を決めると、実際に使う条件では能力が足りないという事態が起こり得ます。自社のワークと突き合わせる際は、材質と端曲げの要否まで含めて確認しておきましょう。
ベンディングロールで曲げられる
板厚の限界
について詳しく見る
ベンディングロールの
耐用年数はどれくらい?
ベンディングロールに「何年で寿命」という決まった年数はありません。税務上の法定耐用年数は業種ごとに定められていますが、これは使用限界を示す年数ではありません。実際の製造現場では、法定年数を超えて稼働し続けている設備も少なくありません。
更新すべきかどうかは年数ではなく、精度が戻らない・補修部品の供給が終わった・要求仕様が能力を超えたといった状態の変化から判断するのが現実的です。延命と更新のどちらを選ぶかの整理にお役立てください。
ベンディングロールの耐用年数
について
詳しく見る
ベンディングロールの油圧低下!圧力不足の原因と対策
ベンディングロールの圧力不足は、加工精度だけでなく機械の動作にも変化として表れます。まずは油量や作動油の状態など、現場で確認しやすい部分から原因を探ることが大切です。改善しない場合は、バルブやポンプなど内部部品の点検も視野に入れ、無理のない対応を判断しましょう。
ベンディングロールの油圧低下!圧力不足の原因と対策を詳しく見る
ベンディングロールの油圧シリンダから油漏れが起きる原因
油圧シリンダの油漏れは、パッキンやシール材の劣化だけでなく、ピストンロッドの傷や作動油の状態など、複数の要因から発生します。目に見える漏れだけで判断せず、設備の使用状況や周辺環境まで確認することが重要です。
ベンディングロールの油圧シリンダから
油漏れが起きる原因について詳しく見る
ベンディングロールのモーターが焼損する原因とは?
モーターの焼損は、過負荷や電気系統の異常、冷却不足など、複数の要因によって発生する可能性があります。原因を特定する際は、モーターだけでなく、加工条件や駆動部、周辺環境にも目を向けることが大切です。異常が発生した際は無理に運転を続けず、状況を記録して専門担当者による点検につなげましょう。
ベンディングロールのモーターが焼損する原因とは?を詳しく見る
ベンディングロールの配管破裂の原因と対策
ベンディングロールの配管破裂を防ぐには、配管やホースの劣化だけでなく、油圧の状態や継手の固定状況にも目を向けることが重要です。破裂が発生した場合は、作動油による事故を防ぐため、安全を確保して設備を停止し、専門業者に点検を依頼する必要があります。日常点検で損傷の兆候を把握し、使用条件に合った部品の選定や適切な整備につなげることが、再発防止のポイントです。
ベンディングロールの配管破裂の原因と
対策について詳しく見る
ベンディングロールの歯車が摩耗する原因とは?
ベンディングロールの歯車の摩耗を防ぐには、潤滑状態や異物の混入、加工時の負荷など、複数の要因を確認することが重要です。異音や振動、金属粉などの変化が見られた場合は、歯車だけでなく周辺部品や取付状態にも目を向ける必要があります。日常点検と適切な潤滑管理を継続し、異常が確認された際は、摩耗の程度に応じて修理や交換を検討することが大切です。
ベンディングロールの歯車が摩耗する原因とは?を詳しく見る
ベンディングロールの異臭の原因と対処法
ベンディングロールの異臭を放置すると、設備の故障や稼働停止につながるおそれがあります。焦げたような臭いや油の臭いなど、異常の特徴を把握することは大切ですが、臭いだけで故障箇所を特定することはできません。異臭に加えて、振動や発熱、油漏れなどの症状も確認し、安全な状態で点検を進める必要があります。
ベンディングロールの異臭の原因と
対処法について詳しく見る
ベンディングロールで材料が蛇行する原因とは?
ベンディングロールの蛇行は、材料のセット位置やロールの状態、機械の精度など、複数の要因が重なって発生します。端面のズレが見られた場合は、投入時の直角度や左右の送りバランスを確認することが重要です。清掃や位置決めの徹底に加え、機械の平行度や材料寸法も確認することで、原因に応じた対策を検討できます。
ベンディングロールで材料が蛇行する原因とは?を詳しく見る
ベンディングロールで円筒にねじれが生じる原因とは?
円筒のねじれを防ぐには、左右の曲げ条件を揃え、加工の初期段階から変形の偏りを抑えることが重要です。シリンダの位置や加圧状態、端曲げ後の曲率を確認するほか、材料の圧延方向や残留応力も考慮する必要があります。発生後の修正だけに頼らず、加工条件や設備の制御機能まで含めて対策を考えることが再発防止につながります。
ベンディングロールで円筒にねじれが生じる原因とは?について詳しく見る
ベンディングロールで材料が波打つ原因とは?
ベンディングロールで材料が波打つ原因には、クラウニング量と加工条件の不適合、過剰な加圧、薄板特有の剛性不足などがあります。波打ちが発生した場合は、耳波や中波の違いから変形箇所を把握し、板厚や材質に応じて加工条件を見直すことが重要です。ロールの支持状態や設備構造も含め、適切な対策を講じる必要があります。
ベンディングロールで材料が波打つ原因とは?を詳しく見る
ベンディングロールのロール平行度とは?
ベンディングロールの平行度は、左右のロール間隙や位置関係を均等に保ち、安定した曲げ加工を行うための重要な機械精度です。油圧シリンダの同期ズレや軸受の摩耗、フレームの変形などが原因で狂いが生じます。測定器具や試し曲げによる確認に加え、定期点検と適切な保守によって加工精度を維持することが大切です。
ベンディングロールのロール平行度とは?について詳しく見る