O曲げ(円筒曲げ)
O曲げ(円筒曲げ)とは
O曲げ(円筒曲げ)とは、板金素材を円筒状に丸める加工方法のことです。ベンディングロールに板金素材をセットし、上型と下型の間に挟み込んで加工を行います。複数の工程を組み合わせることで、精度の高い円筒形状を実現することが可能。主に筒状の容器やパイプ、タンク、ドラム缶、フランジ、タワーの支柱などを製造する際に用いられています。
O曲げ(円筒曲げ)が活きる用途・製品事例
引用元:いい仕事本舗HP
(https://www.metal-work.jp/wp/technology/o曲げ)
金属加工業を手掛ける会社であるNIMURAでは、いい仕事本舗の金属加工のプロ集団が加工から表面処理・組立までワンストップで対応しています。写真は、同社公式サイトに掲載されていたO曲げの事例です。加工範囲は径φ55以上、幅1300mmまで。6.0mmまでの鉄やステン、3.0mmまでのアルミを1個から加工することが可能です。
引用元:木之下製作所公式HP
(https://www.big-advance.site/c/137/1889/works/detail/1)
ベンディングロールを利用した加工事例です。上ロールを水平移動して回転させつつ、両端の高精度な端曲げを行っています。素材はSS400、サイズは4.5t×700Φ×800H(曲げ+仮止め迄)です。
O曲げに適したベンディングロールとは?
高い真円度を実現できるロール構成
O曲げや円筒形状の曲げでは、仕上がりの真円度が品質に直結します。3本ロール式や4本ロール式など、ロール構成によって対応力が異なりますが、下ロールでしっかりと材料を支えつつ、均一な圧力をかけられる構造が求められます。
板端の予備曲げ(プレベンド)機能の有無
O曲げでは、板の両端までしっかりと丸める必要があるため、予備曲げ(プレベンド)機能が重要です。特に4本ロール式の機種は、板材を一度で挿入できるうえ、板端まで安定して曲げることができ、継ぎ目のない真円加工に適しています。
CNC制御による安定した連続加工
O曲げは、大型タンクや筒状部品など大量生産にも使われるため、加工の再現性や効率も重視されます。CNC制御のベンディングロールであれば、曲げ角度・圧力・送り速度などをプログラムで自動制御でき、誰でも安定した円筒形状に仕上げることが可能です。
このように、O曲げでは高精度なロール構成や制御機能が加工品質に大きく影響します。さらに、曲げ加工は板厚・材質・形状によって適した構造や駆動方式が変わるため、導入時には加工対象に合った機種を選ぶことが大切です。
このサイトでは、加工対象の板厚や形状に合わせて、おすすめのベンディングロールメーカーをご紹介しています。
【板厚・要求精度で選ぶ】
円筒曲げ対応ベンディングロールメーカー3選
円筒曲げでは、板材を丸められることに加えて、円周全体の曲げRをそろえ、端部の直線残りや板幅方向の曲率差を抑えることが重要です。真円度が不足すると、板端同士の突き合わせや溶接、後工程での組み立てに影響します。
ただし、適したベンディングロールは板厚・板幅・曲げ内径によって異なります。薄板では加工傷と曲げムラ、中厚板では送り量・たわみ・加工条件の再現、超厚板では曲げ力と板送りの安定性が主な選定課題です。ここでは、加工条件の異なるマツモト機械、大同マシナリー、DAVI(ダヴィ)の3社を比較します。
※各数値は各社の公式サイト・カタログに掲載された機種またはシリーズの仕様です。実際の加工能力は、材質、板厚、板幅、曲げ内径、降伏点、端部直線残りなどによって変わります。
~2.3mmの薄板で、外観品質を重視するなら「マツモト機械」
油圧式2本ウレタンロール「MURシリーズ」
引用元:マツモト機械公式YouTube
(https://www.youtube.com/embed/NTkRIUQx8eM?si=wauJC6iXGF2d0m0l)
薄板の円筒曲げでは、金属ロールとの接触による擦り傷や押し跡、加圧条件の違いによる曲げムラが問題になることがあります。特に、ステンレス製の装飾部品やデザイン筐体など、表面がそのまま製品の外観となる部品では、加工後の表面状態も重要な選定基準です。
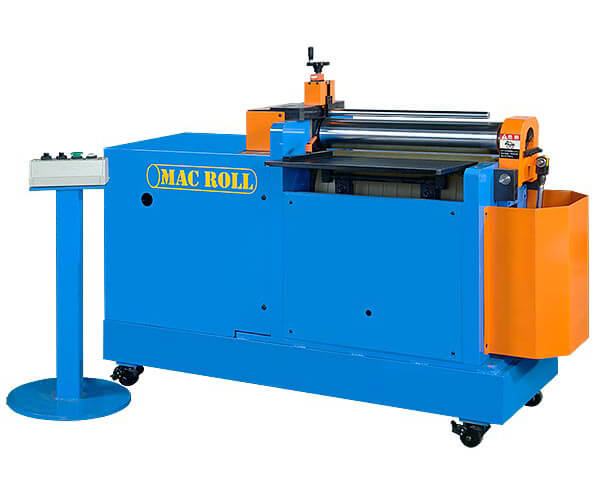
マツモト機械の「MAC ROLL」MURシリーズは、下ロールにウレタンを採用した油圧式2本ベンディングロールです。MUR-550とMUR-1050は、いずれもSS400で板厚2.3mmの加工能力が掲載されています。金属より柔らかいウレタンロールでワークを支えながら成形するため、傷や加工跡の発生を抑えたい薄板の円筒曲げで検討できます。
油圧式加圧で曲げ条件を調整
油圧機構によってロールの加圧量を調整できるため、板厚や狙う曲げ径に合わせた条件設定が可能です。同一部品を繰り返し加工する場合も、加圧条件をそろえることで、曲げRや完成径のばらつきを抑えやすくなります。
端曲げ式3本ロールもラインアップ
薄板板金向けには、端曲げ式3本ロール「MBR-1050-3BH」も用意されています。SS400で板厚2.3mm、加工幅1,000mmの能力を掲載。円筒の継ぎ目付近に残る直線部を抑えたい場合は、2本ウレタンロールと端曲げ式3本ロールを、材質・完成径・外観要件に応じて比較できます。
「MAC ROLL」の主な円筒曲げ対応機種
※傷の発生や加工精度は、材質、保護材、ロールの状態、異物の付着、加工条件などにも左右されます。使用する材料と完成径を提示して加工可否をご確認ください。
マツモト機械が適している円筒曲げの条件
- SS400で板厚2.3mm程度までの薄板を加工したい
- ステンレスなど、加工傷が目立ちやすい材料を扱いたい
- 薄板ダクト、装飾部品、小型タンクなどを成形したい
- 加工幅550~1,050mm程度の部品を扱いたい
- 2本ウレタンロールと端曲げ式3本ロールを比較したい
~75mmの中厚板で、真円度と加工条件の再現性を重視するなら「大同マシナリー」
CNCベンディングロール「BSシリーズ」
引用元:大同マシナリー公式YouTube
(https://www.youtube.com/embed/4_MesEJ4ILg)
中厚板の円筒曲げでは、板端の予備曲げ、円筒部の巻き加工、スプリングバックを見込んだ仕上げ調整を一連の工程として管理する必要があります。板の送り量やロール位置がずれると、完成径だけでなく、端部の突き合わせや真円度にも影響します。
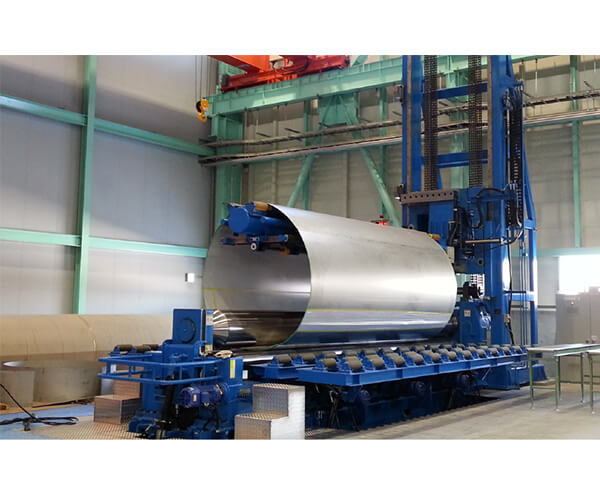
大同マシナリーの「CNCベンディングロール BSシリーズ」は、ワーク接触方式のメジャーリングロールで実際の送り量を測定し、上下ロールの位置をリニアセンサーで監視します。送り量とロール位置を把握しながら、端曲げから円筒部の成形までをCNCで制御できる点が特徴です。
バックアップロールでたわみ量を事前補正
幅広の中厚板へ大きな荷重をかけると、ロール中央部がたわみ、板幅方向で曲げRに差が生じることがあります。BSシリーズは、ワークの加工条件からCNCでロールのたわみ量を演算し、バックアップロールを昇降させて加工前に補正します。板幅全体の曲げRをそろえ、真円度を安定させるための機構です。
動作プログラムとティーチングで加工条件を再現
材質、板厚、材長、板幅、曲げ内径を入力すると、曲げ加工の動作プログラムが生成されます。生成したプログラムは部分的に修正でき、材料ごとのスプリングバックや加工結果に合わせた調整が可能です。
さらに、手動操作を記録して機械に再現させるティーチングプレイバック機能を標準搭載。同じ円筒部品を繰り返し加工する場合や、熟練者が調整した工程を別の作業者へ引き継ぐ場合に活用できます。
「BSシリーズ」の円筒曲げ関連仕様
※数値はJIS SS400相当で計算した標準機の参考範囲です。実際の加工能力は、型式、材質、板幅、曲げ内径、端部直線残りなどによって異なります。
大同マシナリーが適している円筒曲げの条件
- 板厚75mm程度までの中厚板を円筒曲げしたい
- 端曲げから巻き加工までの送り量とロール位置を管理したい
- 幅広材のロールたわみを補正し、曲げRをそろえたい
- 加工条件をプログラムとして保存・再現したい
- 圧力容器、タンク、ボイラー、塔槽などを加工したい
- 国内メーカーへ導入・保守について相談したい
厚板・超厚板や高強度材を円筒曲げするなら「DAVI」
3ロール式可変軸ベンディングロール「MAVシリーズ」
引用元:DAVI公式YouTube
(https://www.youtube.com/embed/Od56uLCN41U?si=BGrUSgDDXk9qfvw2)
厚板・超厚板の円筒曲げでは、材料の大きな変形抵抗に対応する曲げ力と、重量のある板材を滑らせずに送る駆動力が必要です。小さな曲げ径を狙う場合は、ロール同士をどこまで近づけられるかも選定条件になります。
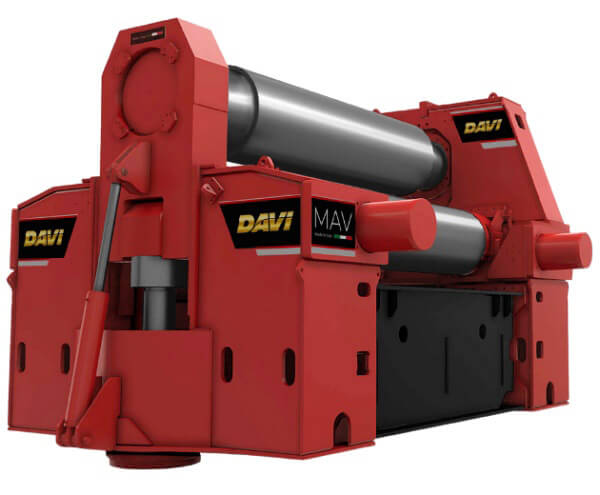
DAVIの「MAVシリーズ」は、上ロールが垂直方向、左右のロールが水平方向に移動する3ロール式可変軸ベンディングロールです。左右ロールの軸間距離を調整し、厚板では大きなてこ比を確保し、小径加工ではロール間隔を狭めるなど、加工条件に応じた設定ができます。
3本すべてを駆動して厚板の送りを安定化
上ロールと左右のロールをすべて駆動する「All-Rolls-Drive」を標準採用しています。各ロールからワークへトルクを伝え、予備曲げや巻き加工で大きな負荷がかかる場合も、板材のスリップを抑えて送りを安定させる設計です。
機械・油圧の対称構造で荷重を分散
機械と油圧系統を対称に構成し、板幅方向へ荷重を均等に伝えるよう設計されています。超厚板や高強度材の円筒曲げで生じやすい左右の曲率差を抑え、寸法精度を支える機構です。
「MAVシリーズ」の円筒曲げ関連仕様・機構
※板厚・板幅はMAVシリーズ全体の掲載範囲です。実際の円筒曲げ能力は、材質、板幅、曲げ内径、降伏点、端部直線残りなどによって異なります。
DAVIが適している円筒曲げの条件
- 厚板・超厚板や高強度材を円筒曲げしたい
- 厚肉圧力容器、大型タンク、風力タワーなどを加工したい
- 高負荷加工でも板材のスリップを抑えたい
- 板厚と曲げ径に応じてロール間隔を調整したい
- 板幅方向の荷重を均等に伝え、左右の曲率差を抑えたい
板厚・完成径・要求精度から3社を選び分ける
- 板厚2.3mm程度までの薄板で、傷や加工跡を抑えた外観品質を重視する場合:マツモト機械「MAC ROLL」
- 板厚75mm程度までの中厚板で、送り量測定、たわみ補正、加工条件の再現を重視する場合:大同マシナリー「CNCベンディングロール BSシリーズ」
- 厚板・超厚板や高強度材で、高負荷時の板送り、小径加工、荷重分布を重視する場合:DAVI「3ロール式可変軸 MAVシリーズ」
円筒曲げ用の機種を選ぶ際は、板厚だけでなく、材質、板幅、完成内径、端部直線残り、真円度、溶接前の開先形状、月間加工数をメーカーへ伝えることが重要です。必要に応じてテスト加工を行い、スプリングバックを含む完成径と板端の突き合わせ状態を確認しましょう。
ほかのベンディングロールメーカーと比較する
ベンディングロールは、加工する板の厚みや形状、必要な生産能力によって適したメーカー・機種が異なります。ほかのメーカーも含めて比較したい方は、ベンディングロールメーカー一覧をご確認ください。
ベンディングロールメーカー一覧を見る
【板厚・加工目的で選ぶ】
ベンディングロール
メーカー3選
曲げ加工は、板厚・材質・曲げ形状によって、ロール構成や駆動方式、制御性能に求められる仕様が異なります。そのため、ベンディングロールの導入では、加工する板の厚みや形状など、曲げたい部品に応じて選定することがポイントです。ここでは、加工対象別に3つのメーカーをご紹介しています。
〜2.3mmの板厚で
仕上がりの美しさが
求められる部品
例えば、こんな部品に
装飾金属品
薄板製のダクト
デザイン筐体
小型タンク
マツモト機械
引用元:マツモト機械公式HP(https://www.mac-wels.co.jp/web_exhibition/metal_process_mac_roll.html)
おすすめの理由
薄板の端曲げなど
繊細な加工も安定
小型製品の加工に適した80mm〜100mmのロール径です。油圧式による安定した加圧制御で圧力調整がしやすく、押し傷や曲げムラを抑えて外観品質の高い成形が行えます。
ワークへの傷を防ぐ
ウレタンロール
下ロールにウレタンを使用しており、柔らかな表面でワークに傷がつくのを防ぎます。特にステンレスなど、傷が目立ちやすい薄板素材を扱う加工におすすめです。
大同マシナリー
引用元:大同マシナリー公式HP(http://www.dm-daido.co.jp/product/machine_equipment/)
おすすめの理由
高度なCNC自動制御で
複雑な曲げを自動化
熟練の技を再現する高度なCNC自動制御により、円錐や多段曲げなどの複雑な形状も自動化。作業者のスキルに依存せず、常に均一で高精度な仕上がりを維持し、生産効率の大幅な向上に貢献します。
たわみ補正と端部精度で
多段曲げもズレを低減
特許取得のワーク接触方式※とインバータ制御、さらにロールたわみ補正機能が、多段曲げでも端部のズレを抑えます。圧倒的な寸法精度と真円度を一発で実現し、手直しや再加工の工数を激減させます。
DAVI
引用元HP:DAVI公式HP(https://www.davi.com/jp/jp/mav-3rorukebianzhou)
おすすめの理由
大型プレート対応の
駆動システム
DAVIの3ロール式可変軸ロールベンダーは、大型・高負荷に対応する複数ギアの駆動システムを搭載。重い負荷をかけても安定した動作が可能で、300mmの特大サイズの部品も加工できます。
高強度が要求される
素材に対応
頑丈なフレーム構造により、大型・特注形状のプレートや高強度鋼板にも対応可能。高い耐久性が求められる石油・ガス業界での導入実績もあり、高強度な金属部品の加工ニーズに応えます。