U曲げ
U曲げとは
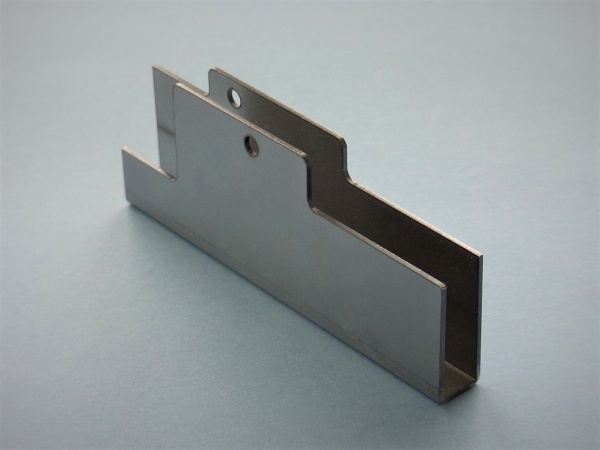
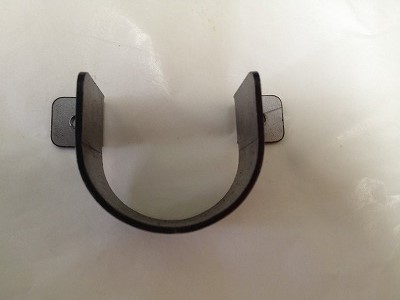
U曲げは逆押さえ曲げとも言い、板金素材をアルファベットのUの字のように加工する方法のことです。板金素材を固定し、プレス加工機で材料の中央部分を押し下げて加工を行います。U字のように底面が丸みを帯びたものはもちろん、底面が平らになったコの字のようなものもU曲げと言います。
薄い材料に適しており、曲げ角度の精度が求められる場合も有効。製品ごとに専用の金型が必要ですが、左右対称に加工できる上自動化もできるため、大量加工が必要な製品におすすめです。
U曲げが活きる用途・製品事例
引用元:エミダス公式HP
(https://ja.nc-net.or.jp/company/94754/product/detail/119803/)
底面が非常に小さく、立ち上がりが深いコの字型に加工した事例です。U曲げ専用ダイを使用し、パンチで加工しています。浅いグースネックでは金型とワークが干渉してしまう、U曲げで底面の並行を保てない、など深さのあるU曲げにはさまざまな課題があります。このような加工は、難易度が高いニーズにも応えられる、技術とノウハウを持った企業に依頼するのがおすすめです。
引用元:いい仕事本舗HP
(http://www.metal-work.jp/wp/technology/u曲げ(コの字曲げ))
NIMURAの公式サイトに掲載されているU曲げの事例です。同社は、加工から表面処理・組立までワンストップで対応しています。加工範囲は長さ3000mm、250トンまで。6.0mmまでの鉄やステン、3.0mmまでのアルミを1個から加工することが可能です。
U曲げに適したベンディングロールとは?
ロール位置や圧力を細かく制御できる構造
U曲げは、両端を平らに残しつつ中央部を曲げる加工形状のため、ロールの位置調整や圧力制御の精度が重要です。特に曲げ開始点や終了点の滑らかさを確保するには、細やかな調整が可能な機構が求められます。
中折れ・段付き形状にも対応できる制御性能
U曲げはシンプルな円弧に見えて、実際には中折れや段差に近い形状になる場合もあります。こうした複雑なラインを描くには、CNC制御付きのベンディングロールが有効です。曲げ位置や送り量を細かく調整できるため、手作業では難しい形状も再現できます。
試作や少量生産にも対応できる柔軟性
U曲げは製品形状や設計変更により微調整が必要な場合も多いため、ティーチング機能や手動操作の記録再生ができるベンディングロールであれば、試作や小ロットでも効率的に対応可能。作業の再現性や段取り時間の短縮にもつながります。
このように、U曲げではロール位置や圧力の調整精度、柔軟な制御性能が仕上がりに大きく影響します。曲げ加工は板厚・材質・形状によって適した構造や駆動方式が変わるため、導入時には加工対象に合った機種を選ぶことが大切です。
当記事では、加工対象の板厚や形状に合わせて、おすすめのベンディングロールメーカーをご紹介します。
【板厚・加工課題で選ぶ】
おすすめU曲げ対応ベンディングロールメーカー3選
一口にU曲げといっても、傷や加工跡を抑えたい薄板加工、スプリングバックによる開きや左右差への対策が必要な中厚板加工、大きな曲げ力が求められる超厚板加工など、現場によって課題は異なります。
ベンディングロールを選定する際は、加工する板厚だけでなく、材質、板幅、曲げR、U字の深さ、直線部の長さ、要求精度、生産数量を整理することが重要です。ここでは、板厚とU曲げで重視する課題に応じて、マツモト機械、大同マシナリー、DAVI(ダヴィ)の3社を紹介します。
※本項で対象とするのは、底部が円弧状のU曲げや、大きな曲げRをベンディングロールで段階的に成形する加工です。底面が平らで角の立ったコの字、短い直線部を伴う深いU字、鋭角な曲げには、プレスブレーキや専用金型が適する場合があります。
※板厚は各社の公式サイト・カタログで確認できる代表的な掲載範囲です。実際の加工能力は、材質、板幅、曲げR、降伏点、直線部の長さ、機種構成などによって異なります。
~2.3mmの薄板で傷や曲げムラを抑えたいなら「マツモト機械」
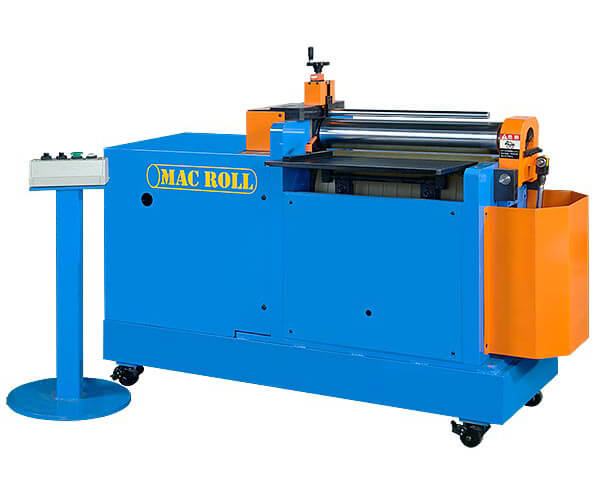
油圧式2本ウレタンロール「MAC ROLL MURシリーズ」
引用元:マツモト機械公式YouTube
(https://www.youtube.com/embed/NTkRIUQx8eM?si=wauJC6iXGF2d0m0l)
薄板のU曲げでは、ロールとの接触による擦り傷や押し傷、加圧条件の違いによる曲げムラが問題になることがあります。特に外観面がそのまま製品品質に影響する部品では、必要な曲げ形状だけでなく、加工後の表面状態も含めて機種を選ぶことが重要です。
マツモト機械の「MAC ROLL」MURシリーズは、下ロールにウレタンを採用した油圧式2本ロールです。MUR-550とMUR-1050は、いずれもSS400で板厚2.3mmの曲げ加工能力が掲載されています。
ウレタン下ロールでワーク表面への傷を抑制
金属より柔らかいウレタンロールでワークを支えて成形するため、金属ロールとの接触による傷や加工跡の発生を抑えやすい構造です。装飾金物やデザイン筐体、薄板ダクトなど、外観品質を重視する薄板部品のU曲げを検討する際の候補になります。
※傷の発生は、ワークの材質、保護材の有無、ロールの状態、異物の付着、加工条件などにも左右されます。ステンレスやアルミ、保護シール付き材料の加工可否は、使用する材料を提示してマツモト機械へ確認してください。
油圧で加圧条件を調整し、加工条件をそろえやすい
油圧機構によってロールの加圧量を調整できるため、狙う曲げRやU字形状に合わせた条件設定が可能です。同一形状を繰り返し加工する場合も、加圧条件をそろえることで、曲げRや形状のばらつきを抑えやすくなります。
MAC ROLL「MURシリーズ」の主な仕様
※仕様は変更される場合があります。実際の加工可否は、材質、板幅、曲げR、U字の深さなどによって異なります。
マツモト機械が適しているU曲げの加工条件
- SS400で板厚2.3mm程度までの薄板を加工したい
- 傷や加工跡を抑え、外観品質を重視したい
- 同一形状のU曲げ部品を繰り返し加工したい
- 油圧で加圧量を調整できる2本ロールを導入したい
- 装飾金物、デザイン筐体、薄板ダクトなどを加工したい
~75mmの中厚板でU曲げの開きや左右差を調整したいなら「大同マシナリー」
CNCベンディングロール「BSシリーズ」
引用元:大同マシナリー公式YouTube
(https://www.youtube.com/embed/4_MesEJ4ILg)
中厚板のU曲げでは、加工後に材料が戻るスプリングバックによってU字が開くほか、送り位置やロール位置のずれによって左右の立ち上がりや曲げRが不均一になることがあります。材料ごとの特性を踏まえて加工条件を調整し、その条件を再現できる制御性能が重要です。
大同マシナリーの「CNCベンディングロール BSシリーズ」は、材質、板厚、材長、板幅、曲げ内径を入力すると、曲げ加工の動作プログラムを生成します。生成したプログラムは部分的に修正できるため、実際のスプリングバック量や加工結果に合わせて条件を追い込み、次回以降の加工で再現しやすくなります。
ワーク接触方式で送り量を測定
ワーク接触方式のメジャーリングロールによって送り量を測定し、上下ロールの位置をリニアセンサーで監視します。U曲げの開始位置・終了位置と加圧位置を管理しやすくなり、左右の立ち上がり位置や曲げRのずれを抑えることに寄与します。
ロールの回転差とたわみを補正して曲げRを均一化
上下ロールの回転をベクトルインバーターで制御し、内径側と外径側で生じる送り速度の差を調整します。また、上ロールのたわみに応じて下ロールを逆反りさせることで、板幅全体で均一な曲げRを得られるよう補正します。
ティーチングプレイバックで調整作業を再現
手動操作を記録し、機械に再現させるティーチングプレイバック機能を標準搭載しています。自動計算だけでは仕上げにくいU字形状でも、熟練作業者が調整した手順を保存し、次回以降の加工や技能継承に活用できます。
CNCベンディングロール「BSシリーズ」の主な仕様
※材質はJIS SS400相当で計算した標準機の参考値です。型式、材質、板幅、曲げR、直線部の長さなどによって実際の加工能力は異なります。
大同マシナリーが適しているU曲げの加工条件
- 板厚75mm程度までの中厚板をU曲げしたい
- スプリングバックによる開きを加工結果に合わせて調整したい
- 左右の立ち上がり位置や曲げRのずれを抑えたい
- 特殊なU字形状の加工手順を記録・再現したい
- U字型構造部材、圧力容器、プラント部品などを加工したい
300mmクラスの超厚板・高強度材で大型U曲げを行うなら「DAVI」
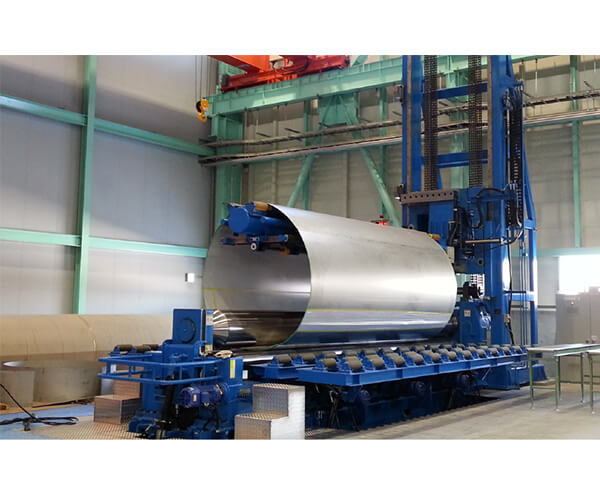
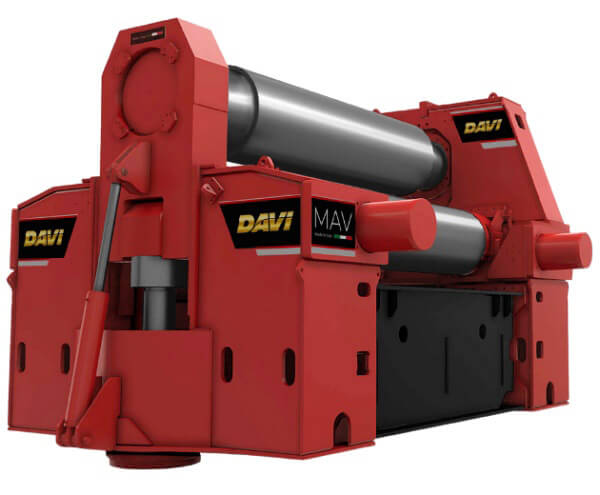
3ロール式可変軸ベンディングロール「MAVシリーズ」
引用元:DAVI公式YouTube
(https://www.youtube.com/embed/Od56uLCN41U?si=BGrUSgDDXk9qfvw2)
超厚板や高強度材のU曲げでは、材料の大きな変形抵抗に対応する曲げ力と、加工時の負荷を受け止める機械剛性が求められます。大型ワークを安定して送りながら、板幅方向へできるだけ均等に荷重を伝える構造も重要です。
DAVIの「MAVシリーズ」は、上ロールが垂直方向、左右のロールが水平方向に移動する3ロール式可変軸ベンディングロールです。下側ロールの軸間距離を調整できるため、小径加工から、大きなてこ比を必要とする厚板加工まで加工条件に合わせて設定できます。
3本すべてを駆動して高負荷時の板送りを安定化
上ロールと左右のロールをすべて駆動する「All-Rolls-Drive」を標準採用しています。各ロールからワークへトルクを伝えることで、高い負荷がかかる加工でも板材のスリップを抑え、送りを安定させる設計です。
対称構造とロール平行制御で荷重を均等化
機械・油圧の対称構造によって、板幅方向へ荷重を均等に分散するよう設計されています。さらに、Servo-Tronicシステムがロールの平行状態を維持し、超厚板や大型部品の加工で求められる寸法精度を支えます。
高能力機はマルチギアボックス構成を採用
圧下力3,000tを超える高能力機では、複数の標準ギアボックスと大型減速機を組み合わせて上ロールを駆動します。1基の大型専用ギアボックスへ依存しない構成により、高負荷加工への対応とメンテナンス性の両立を図っています。
DAVI「MAVシリーズ」の主な仕様・機構
※実際の加工能力は、材質、板幅、曲げR、降伏点、機種構成、搬入出設備などによって異なります。
DAVIが適しているU曲げの加工条件
- 75mmを超える超厚板や高強度材をU曲げしたい
- 300mmクラスの厚板を加工できる機種を検討したい
- 船体構造、大型支持架台、ボイラー、インフラ部品を加工したい
- 高負荷加工でも板送りを安定させたい
- 大型ワークに対して板幅方向の荷重を均等にかけたい
加工条件による3社の選び分け
- SS400で板厚2.3mm程度までの薄板を加工し、傷や加工跡の抑制、外観品質を重視する場合:マツモト機械「MAC ROLL MURシリーズ」
- 板厚75mm程度までの中厚板で、送り量・ロール位置の管理、加工条件の調整・再現を重視する場合:大同マシナリー「CNCベンディングロール BSシリーズ」
- 75mmを超える超厚板や高強度材、大型U字構造の高負荷加工を重視する場合:DAVI「3ロール式可変軸ベンディングロール MAVシリーズ」
板厚だけで機種を決めず、材質、板幅、曲げR、U字の深さ、直線部の長さ、要求公差、加工数量を各メーカーへ伝え、加工可否と必要な仕様を確認しましょう。
ほかのベンディングロールメーカーと比較する
ベンディングロールは、加工する板の厚みや形状、必要な生産能力によって適したメーカー・機種が異なります。ほかのメーカーも含めて比較したい方は、ベンディングロールメーカー一覧をご確認ください。
ベンディングロールメーカー一覧を見る
【板厚・加工目的で選ぶ】
ベンディングロール
メーカー3選
曲げ加工は、板厚・材質・曲げ形状によって、ロール構成や駆動方式、制御性能に求められる仕様が異なります。そのため、ベンディングロールの導入では、加工する板の厚みや形状など、曲げたい部品に応じて選定することがポイントです。ここでは、加工対象別に3つのメーカーをご紹介しています。
〜2.3mmの板厚で
仕上がりの美しさが
求められる部品
例えば、こんな部品に
装飾金属品
薄板製のダクト
デザイン筐体
小型タンク
マツモト機械
引用元:マツモト機械公式HP(https://www.mac-wels.co.jp/web_exhibition/metal_process_mac_roll.html)
おすすめの理由
薄板の端曲げなど
繊細な加工も安定
小型製品の加工に適した80mm〜100mmのロール径です。油圧式による安定した加圧制御で圧力調整がしやすく、押し傷や曲げムラを抑えて外観品質の高い成形が行えます。
ワークへの傷を防ぐ
ウレタンロール
下ロールにウレタンを使用しており、柔らかな表面でワークに傷がつくのを防ぎます。特にステンレスなど、傷が目立ちやすい薄板素材を扱う加工におすすめです。
大同マシナリー
引用元:大同マシナリー公式HP(http://www.dm-daido.co.jp/product/machine_equipment/)
おすすめの理由
高度なCNC自動制御で
複雑な曲げを自動化
熟練の技を再現する高度なCNC自動制御により、円錐や多段曲げなどの複雑な形状も自動化。作業者のスキルに依存せず、常に均一で高精度な仕上がりを維持し、生産効率の大幅な向上に貢献します。
たわみ補正と端部精度で
多段曲げもズレを低減
特許取得のワーク接触方式※とインバータ制御、さらにロールたわみ補正機能が、多段曲げでも端部のズレを抑えます。圧倒的な寸法精度と真円度を一発で実現し、手直しや再加工の工数を激減させます。
DAVI
引用元HP:DAVI公式HP(https://www.davi.com/jp/jp/mav-3rorukebianzhou)
おすすめの理由
大型プレート対応の
駆動システム
DAVIの3ロール式可変軸ロールベンダーは、大型・高負荷に対応する複数ギアの駆動システムを搭載。重い負荷をかけても安定した動作が可能で、300mmの特大サイズの部品も加工できます。
高強度が要求される
素材に対応
頑丈なフレーム構造により、大型・特注形状のプレートや高強度鋼板にも対応可能。高い耐久性が求められる石油・ガス業界での導入実績もあり、高強度な金属部品の加工ニーズに応えます。