端曲げ
端曲げとは
端曲げ(はなまげ)とは、曲げ加工を行う板金素材の端を曲げる加工のことです。ベンディングロールでは板金素材を上下のロールで挟み、全体に圧力を加えて加工します。しかしこの方法だと板材の端の方には力が伝わらず、平らなまま残ってしまいます。端曲げとは、この平らな部分を残さないよう、あらかじめ少し「曲げ」ておく加工のことです。
以前は端曲げをせず長めの板を加工して端を切除したり、先端だけプレスブレーキで曲げたりしていましたが、近年はベンディングロールを使用し、トップロールを水平移動させることで端曲げを行うことが可能です。
端曲げが活きる用途・製品事例
引用元:精密板金加工 配線組立.com
(https://www.shimadaind.com/product/ロール曲げ/)
ベンディングロールで端曲げを行った事例です。素材の端をロール加工する前に少し曲げておく(端曲げ)ことで、板全体を綺麗に曲げることが可能。円筒状に曲げ、溶接する際も端と端が揃いやすくなります。手作業で行うこともできますが、ベンディングロールを活用することで、工数を削減することが可能です。
引用元:大畠製作所公式HP
(https://www.ohata-factory.co.jp/metal-bending-process.html)
ベンディングロールで鉄製工作機械用カバーの端曲げ加工をした事例です。曲げ加工の精度が製品の完成度を大きく左右するため、正確な曲げ精度を維持して加工を行いました。
端曲げに適したベンディングロールとは?
小径ロールで細かな曲げに対応
端曲げでは、部品の端部に限定して曲げ加工を行うため、材料の反りや変形を抑えつつ、狭い範囲で滑らかに曲げられる構造が重要。ロール径が小さいベンディングロールであれば、2.3mm以下の薄板でも繊細な曲げが可能です。
操作性に優れたシンプルな構造
端曲げは、比較的短尺で薄い材料への加工が多いため、スピードと操作性がポイントです。手動や油圧式のシンプルなベンディングロールであれば、軽い力でも効率よく加工でき、作業者の負担も軽減できます。
仕上がりの美しさを損なわない制御性
外観に関わるパネルや装飾部品などでは、端部の滑らかさや曲げムラのない仕上がりが求められます。過剰な圧力や滑りを防げるよう、細かく圧力を調整できる構造があるベンディングロールなら、安定した加工が可能です。
このように、端曲げではロール径や操作性、圧力調整のしやすさが仕上がり品質に直結します。曲げ加工は板厚・材質・形状によって適した構造や駆動方式が変わるため、導入時には加工対象に合った機種を選ぶことが大切です。
このサイトでは、加工対象の板厚や形状に合わせて、おすすめのベンディングロールメーカーをご紹介しています。
【板厚・端部精度で選ぶ】
端曲げ対応ベンディングロールメーカー3選
端曲げで重要なのは、単に板の端を曲げられるかではなく、曲げられずに残る「端部直線残り」をどこまで短くできるかです。端部直線残りが長いと、円筒にした際に継ぎ目付近だけ平らになり、真円度や溶接時の突き合わせ精度に影響します。
一方、必要な機構は板厚によって異なります。薄板では傷や曲げムラを抑えられる操作性、中厚板では送り位置とロール位置の制御、超厚板では大きな荷重をかけながら板を確実に保持する構造が重要です。ここでは、端曲げへの対応を公式情報で確認できるマツモト機械、大同マシナリー、DAVI(ダヴィ)の3社を比較します。
※各数値は各社の公式サイト・カタログに掲載された機種またはシリーズの仕様です。実際の端曲げ能力と端部直線残りは、材質、板厚、板幅、曲げ内径、降伏点などによって変わります。
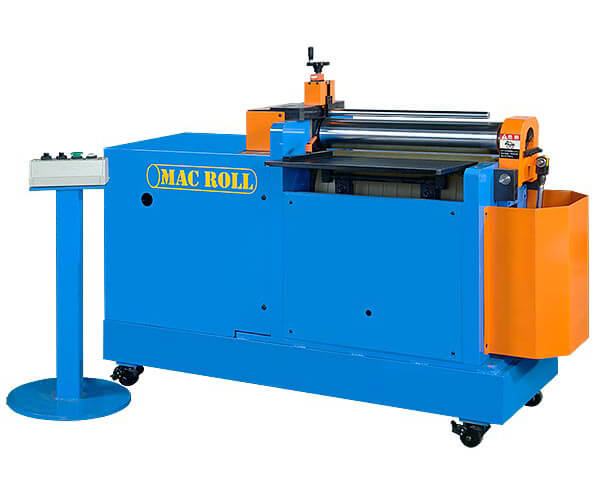
~2.3mmの薄板で、傷を抑えながら端曲げしたいなら「マツモト機械」
端曲げ式3本ロール「MBR-1050-3BH」
引用元:マツモト機械公式YouTube
(https://www.youtube.com/embed/NTkRIUQx8eM?si=wauJC6iXGF2d0m0l)
薄板の端曲げでは、端部の狭い範囲へ適切に力を加えながら、押し傷や曲げムラを抑える必要があります。外観面がそのまま製品品質に影響するダクトや筐体では、加工能力だけでなく、ロール径や加圧方法も確認したいポイントです。
マツモト機械の「MAC ROLL」には、薄板板金向けの端曲げ式3本ベンディングロール「MBR-1050-3BH」があります。SS400で板厚2.3mm、加工幅1,000mmの能力が掲載され、上ロール径は112mm、下ロール径は81mmです。端曲げに対応する専用構造を持つため、薄板部品の端部直線残りを抑えたい場合に検討できます。
油圧式2本ウレタンロールも選択可能
同シリーズには、油圧式2本ウレタンロール「MUR-550」「MUR-1050」もあります。公式サイトでは高精度な端曲げへの対応を掲げており、金属より柔らかいウレタン下ロールでワークを支えながら成形します。外観品質を重視する薄板部品では、端曲げ式3本ロールと併せて比較できます。
※傷の発生は、材質、保護材、ロールの状態、異物の付着、加圧条件などにも左右されます。使用する材料を提示し、仕上がりを確認してください。
「MAC ROLL」の端曲げ対応機種
マツモト機械が適している端曲げの条件
- SS400で板厚2.3mm程度までの薄板を加工したい
- 薄板ダクト、筐体、小型タンクなどの端部直線残りを抑えたい
- 端曲げ式3本ロールと2本ウレタンロールを比較したい
- 端曲げ精度だけでなく、加工後の外観品質も重視したい
- 加工幅1,000mm前後の部品を扱いたい
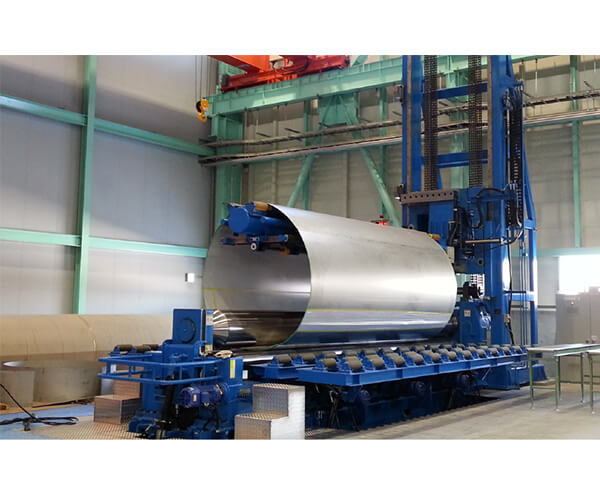
~75mmの中厚板で、端部精度と加工の再現性を重視するなら「大同マシナリー」
CNCベンディングロール「BSシリーズ」
引用元:大同マシナリー公式YouTube
(https://www.youtube.com/embed/4_MesEJ4ILg)
中厚板の端曲げでは、強い加圧力が必要になるだけでなく、曲げ始める位置と板の送り量を正確に管理しなければなりません。送り位置がずれると端部直線残りが長くなったり、反対側の端部と曲率がそろわなかったりして、円筒成形後の突き合わせ精度に影響します。
大同マシナリーの「CNCベンディングロール BSシリーズ」は、ワーク接触方式のメジャーリングロールで実際の送り量を測定し、上下ロールの位置をリニアセンサーで監視します。公式サイトでも「確実性の高い端曲げ」を特徴として掲げており、送り量とロール位置の両方を管理しながら端曲げできます。
端部直線残り2~3×板厚を公式カタログに掲載
BSシリーズの公式カタログでは、標準機の端部直線残りを板厚の2倍または3倍として掲載しています。例えば板厚20mmの場合、目安となる端部直線残りは40~60mmです。端部直線残りの目安が仕様として示されているため、完成形状や溶接前の要求寸法と照らし合わせながら機種を検討できます。
※端部直線残りは型式によって2×板厚または3×板厚です。材質、板幅、曲げ内径などによって実際の数値は変わるため、ワーク条件ごとの確認が必要です。
加工条件を入力して端曲げを含む動作プログラムを生成
材質、板厚、材長、板幅、曲げ内径を入力すると、曲げ加工の動作プログラムが生成されます。生成後のプログラムは部分的に修正できるため、材料のスプリングバックや実際の端曲げ結果に合わせて条件を追い込み、次回以降の加工へ活用できます。
ティーチングプレイバックで熟練者の調整を再現
手動操作を記録して機械に再現させるティーチングプレイバック機能を標準搭載しています。自動計算だけでは仕上げにくい材質や特殊形状でも、熟練作業者が調整した端曲げ工程を保存し、繰り返し加工や技能継承に利用できます。
「BSシリーズ」の端曲げ関連仕様
※数値はJIS SS400相当で計算した標準機の参考範囲です。実際の加工能力は、型式、材質、板幅、曲げ内径などによって異なります。
大同マシナリーが適している端曲げの条件
- 板厚75mm程度までの中厚板を端曲げしたい
- 端部直線残りの目安を確認して機種を選びたい
- 板の送り量とロール位置を測定・制御したい
- 端曲げ条件をプログラムとして保存・再現したい
- 圧力容器、タンク、ボイラー、塔槽などを加工したい
- 国内メーカーへ導入・保守について相談したい
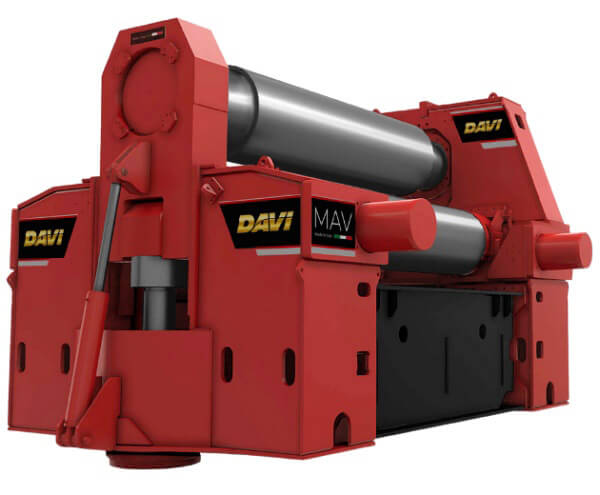
厚板・超厚板で、端部直線残りを短くしたいなら「DAVI」
3ロール式可変軸ベンディングロール「MAVシリーズ」
引用元:DAVI公式YouTube
(https://www.youtube.com/embed/Od56uLCN41U?si=BGrUSgDDXk9qfvw2)
厚板・超厚板の端曲げでは、大きな荷重をかけながら、板端を適切な位置で確実に保持する必要があります。板がスリップして接点からずれると、端部直線残りが長くなるだけでなく、重量のあるワークが不安定になるおそれもあります。
DAVIの「MAVシリーズ」は、上ロールが垂直方向、左右のロールが水平方向に移動する3ロール式可変軸ベンディングロールです。上ロールと片側のロールで板を接点位置に挟み込み、端曲げ時の端部直線残りを短くする構造を採用しています。
ロール軸を接近させ、板端を接点位置で挟み込む
左右ロールに薄型ギアボックスを採用し、端曲げ時に上ロールと片側ロールの軸を近づけられる設計です。板端を曲げの接点位置で挟み込めるため、機械の加工能力を大きく制限せず、曲げられずに残る直線部を短くできます。
3本すべてを駆動して板のスリップを抑制
上ロールと左右のロールをすべて駆動する「All-Rolls-Drive」を標準採用しています。各ロールの速度を同期させてワークへトルクを伝えることで、高負荷の端曲げでも板材のスリップや落下のリスクを抑える設計です。
「MAVシリーズ」の端曲げ関連仕様・機構
※板厚・板幅はMAVシリーズ全体の掲載範囲であり、すべての条件で同じ端部直線残りを実現するものではありません。実際の端曲げ能力は、材質、板厚、板幅、曲げ内径などによって異なります。
DAVIが適している端曲げの条件
- 厚板・超厚板の端部直線残りを短くしたい
- 端曲げ時に板を接点位置で確実に保持したい
- 高負荷加工で板のスリップや落下リスクを抑えたい
- 厚肉圧力容器、洋上風力部品、大型タンクなどを加工したい
- 板厚や曲げ内径に応じてロール間隔を調整したい
板厚と求める端部直線残りから3社を選び分ける
- 板厚2.3mm程度までの薄板で、端曲げ専用構造やウレタンロールによる外観品質を重視する場合:マツモト機械「MAC ROLL」
- 板厚75mm程度までの中厚板で、端部直線残りの目安、送り量測定、CNCによる加工条件の再現を重視する場合:大同マシナリー「CNCベンディングロール BSシリーズ」
- 厚板・超厚板で、板を接点位置に保持しながら端部直線残りを短くする構造を重視する場合:DAVI「3ロール式可変軸 MAVシリーズ」
端曲げ性能を比較する際は、「端曲げ可能」という表記だけでなく、対象材質・板厚・板幅・曲げ内径における端部直線残りを確認することが重要です。完成形状の図面と要求公差をメーカーへ提示し、端曲げ後の直線残り、スプリングバック、溶接前の突き合わせ状態まで含めて仕様を確認しましょう。
ベンディングロールメーカー一覧を見る
【板厚・加工目的で選ぶ】
ベンディングロール
メーカー3選
曲げ加工は、板厚・材質・曲げ形状によって、ロール構成や駆動方式、制御性能に求められる仕様が異なります。そのため、ベンディングロールの導入では、加工する板の厚みや形状など、曲げたい部品に応じて選定することがポイントです。ここでは、加工対象別に3つのメーカーをご紹介しています。
〜2.3mmの板厚で
仕上がりの美しさが
求められる部品
例えば、こんな部品に
装飾金属品
薄板製のダクト
デザイン筐体
小型タンク
マツモト機械
引用元:マツモト機械公式HP(https://www.mac-wels.co.jp/web_exhibition/metal_process_mac_roll.html)
おすすめの理由
薄板の端曲げなど
繊細な加工も安定
小型製品の加工に適した80mm〜100mmのロール径です。油圧式による安定した加圧制御で圧力調整がしやすく、押し傷や曲げムラを抑えて外観品質の高い成形が行えます。
ワークへの傷を防ぐ
ウレタンロール
下ロールにウレタンを使用しており、柔らかな表面でワークに傷がつくのを防ぎます。特にステンレスなど、傷が目立ちやすい薄板素材を扱う加工におすすめです。
大同マシナリー
引用元:大同マシナリー公式HP(http://www.dm-daido.co.jp/product/machine_equipment/)
おすすめの理由
高度なCNC自動制御で
複雑な曲げを自動化
熟練の技を再現する高度なCNC自動制御により、円錐や多段曲げなどの複雑な形状も自動化。作業者のスキルに依存せず、常に均一で高精度な仕上がりを維持し、生産効率の大幅な向上に貢献します。
たわみ補正と端部精度で
多段曲げもズレを低減
特許取得のワーク接触方式※とインバータ制御、さらにロールたわみ補正機能が、多段曲げでも端部のズレを抑えます。圧倒的な寸法精度と真円度を一発で実現し、手直しや再加工の工数を激減させます。
DAVI
引用元HP:DAVI公式HP(https://www.davi.com/jp/jp/mav-3rorukebianzhou)
おすすめの理由
大型プレート対応の
駆動システム
DAVIの3ロール式可変軸ロールベンダーは、大型・高負荷に対応する複数ギアの駆動システムを搭載。重い負荷をかけても安定した動作が可能で、300mmの特大サイズの部品も加工できます。
高強度が要求される
素材に対応
頑丈なフレーム構造により、大型・特注形状のプレートや高強度鋼板にも対応可能。高い耐久性が求められる石油・ガス業界での導入実績もあり、高強度な金属部品の加工ニーズに応えます。