バックアップロールとは?
バックアップロールとは
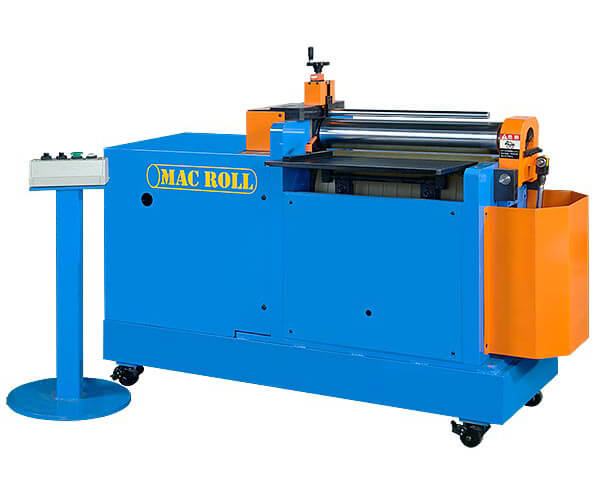
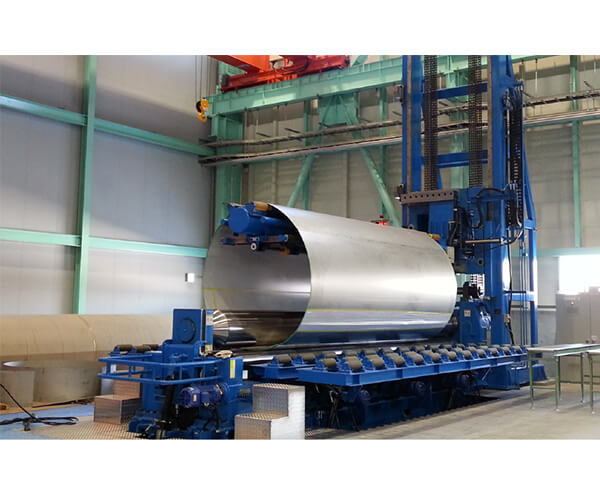
ベンディングロールは、2〜4本のロールによって構成されています。この材質に直に接して加工を行うロールを「ワークロール」、この「ワークロール」を支えている補助ロールが「バックアップロール」です。
いくらロールが金属でできているとはいえ、厚板を曲げる場合など大きな押し込み力がかかるとたわんでしまうことがあります。ロールがたわむと、均等な曲げ加工ができなくなったり、ロール自体の寿命が短くなったりするため、これを防ぐためにバックアップロールでロール全体を支えているのです。
バックアップロールのメリット
安定した精度と再現性を実現できる
バックアップロールでワークロールを支えることで、ロールの変形や「しなり」が原因で生じる反り・巻きバラつき・割れなどを防ぎ、高精度な曲げ加工を実現することができます。毎回安定した加工ができれば、高い品質を維持したまま大量生産が可能。このため曲げ加工を自動化したい大型現場や、航空機器・化学機器など微細なズレも許されない高精度品を製造する現場などにおすすめです。
コストを削減できる
ワークロールの負担を分散できる点もメリットです。ワークロールの寿命を延ばすことで、買い替えコストや手間を削減することができます。
製品の不良率を下げることも可能。不良と判断されてしまうと、製品を廃棄し、あらためて作業しなくてはなりません。不良率を減らし精度が安定すれば、材料費、人件費、設備費などのコストも削減できるでしょう。
バックアップロールが使われる場面・用途
圧延機での使用(熱間圧延/冷間圧延)
バックアップロールは、圧延機においてワークロールの変形を防ぐために用いられます。特に熱間・冷間圧延の現場では、板材に均一な圧力をかけるうえで欠かせない存在です。ベンディングロールと同様、板厚の精度や加工品質を安定させる重要な役割を担っています。
ロール成形装置への応用
ベンディングロールをはじめとする各種ロール成形装置において、バックアップロールは安定稼働と高精度加工を支える補助構成として活用されています。素材や加工内容に応じて適切に設計されたバックアップロールは、長期的な設備性能の維持にも貢献します。
バックアップロールによるたわみ対策に強いベンディングロールメーカー2選
バックアップロールは、加工時に生じるワークロールのたわみを抑え、板幅方向の曲げ精度を安定させるための補助ロールです。特に、中厚板や長尺・大型板の加工ではロールに大きな荷重がかかるため、たわみをどのように補正するかが、仕上がりの精度を左右します。
ただし、バックアップロールの構造や制御方法はメーカーによって異なります。加工する板厚・板幅・材質・曲げR・必要精度を整理し、自社の加工条件に適した機種を選びましょう。
ここでは、バックアップロールによるたわみ対策に加えて自動化・高精度加工に強い大同マシナリーと、長尺・大型板の高負荷加工に対応するDAVIを紹介します。
※加工能力は、材質・板幅・曲げ径などの条件によって変わります。導入時はワーク図面と加工条件をメーカーへ提示し、適合機種をご確認ください。
~75mmの中厚板で、たわみ補正と自動化を重視するなら「大同マシナリー」
CNCベンディングロール BSシリーズ
引用元:大同マシナリー公式YouTube
(https://www.youtube.com/embed/4_MesEJ4ILg)
中厚板や幅広のワークを曲げる際は、加工時の荷重によってロールがたわみ、板幅方向の曲げRにばらつきが生じることがあります。
大同マシナリーのCNCベンディングロールは、ワークの加工条件からロールのたわみ量をCNCで演算し、バックアップロールを昇降させて加工前に補正します。ロールのたわみに合わせて補正量を設定できるため、幅広の中厚板でも板幅全体にわたって均一な曲げRを得やすくなります。
CNC演算とバックアップロール昇降を連動
一般的なバックアップロールは、ワークロールを機械的に支えることでたわみを抑えます。大同マシナリーは、それに加えて、加工条件を基にCNCでたわみ量を算出し、バックアップロールの昇降を制御して、加工前に補正する点が特徴です。
板厚や板幅などの加工条件に応じて補正できるため、作業者が経験と勘だけでたわみを調整する負担を軽減できます。繰り返し加工における曲げ精度の安定や、熟練者への依存を抑えたい現場に適しています。
ワーク接触方式で板の送り量を正確に測定
たわみを補正しても、板の送り量がずれると、端曲げや完成後の真円度に影響します。
大同マシナリーは、ワークに直接触れて送り量を測定するメジャーリングロールを採用。板の実際の動きを捉えながら送り量を管理することで、確実性の高い端曲げと真円度の確保を支援します。
バックアップロールによるたわみ補正と、メジャーリングロールによる送り量の測定を組み合わせることで、ロールの変形と板送りのずれという二つの精度低下要因に対応しています。
複雑な曲げ加工もCNCで自動化
材質・板厚・板幅・曲げ内径などの条件を入力し、曲げ工程のプログラムを作成できます。ティーチングプレイバックにも対応しており、実際の加工動作を記録して再現することも可能です。
円筒曲げだけでなく、多段曲げや複数Rを含む加工でも、たわみ補正から板送り、ロール位置まで一体的に制御できます。高精度な曲げ加工を自動化し、作業者ごとの仕上がりの差や調整工数を減らしたい場合に適しています。
大同マシナリーが向いているケース
- ~75mmの中厚板を扱う
- 幅広のワークで、板幅方向の曲げRのばらつきを抑えたい
- バックアップロールの調整を含めて曲げ工程を自動化したい
- 端曲げや真円度の精度を安定させたい
- 多段曲げや複数Rの加工で、熟練者への依存を減らしたい
- 国内メーカーへ導入や保守について相談したい
長尺・大型板をバックアップロールで支えたいなら「DAVI(ダヴィ)」
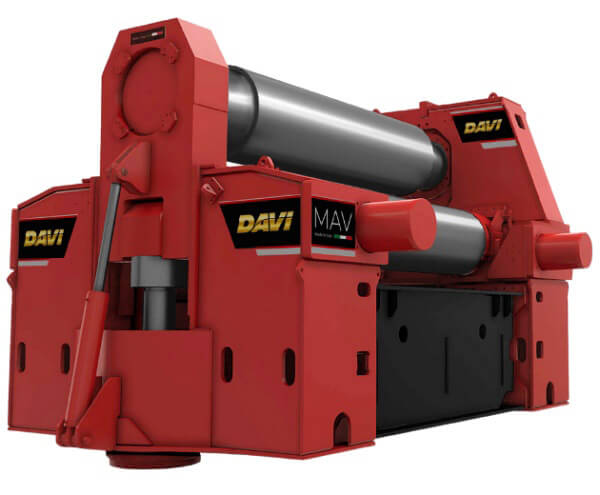
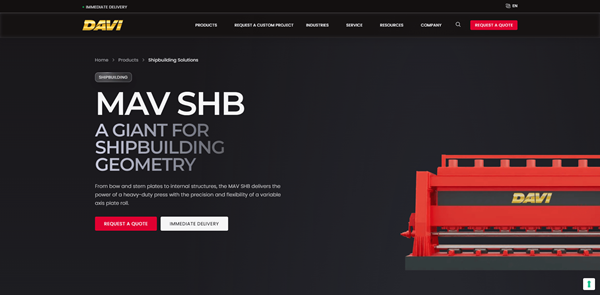
造船向け可変軸ベンディングロール MAV SHB
引用元:DAVI公式サイト
(https://www.davi.com/en/products/shipbuilding-solutions)
船首・船尾の外板、隔壁、デッキプレートなどの長尺・大型板では、板幅が広くなるほどロールのたわみが加工精度に影響しやすくなります。特に、重量のある厚板や高張力鋼を曲げる場合は、ロールを支える構造そのものに高い強度が求められます。
DAVIの造船向け可変軸ベンディングロール「MAV SHB」は、アンチデフレクションビームとバックアップロールを組み合わせ、長尺加工時のロールのたわみを補正する機種です。DAVIでは、12mクラス以上の長尺加工を想定した設計として紹介されており、板幅全体の曲げ精度を保つことを重視しています。
支持ビームとバックアップロールで長尺ロールのたわみを補正
長尺のロールは、中央部ほど荷重によるたわみが生じやすくなります。MAV SHBは、ロールをバックアップロールで支えるだけでなく、アンチデフレクションビームを組み合わせることで、長い加工幅にわたるたわみを補正します。
造船用部材など、幅が広く、曲げ精度を板幅全体で安定させる必要があるワークに適した構造です。
3本の駆動ロールで重量物の送りを安定化
MAV SHBは3本のロールを駆動し、重量のある板材や非対称な船舶部材でも板の動きを制御しやすい構成です。上ロールを垂直に動かし、左右のサイドロールを独立して調整できる可変軸方式により、ワークごとにロール間隔を最適化できます。
小さな曲げRや、船首・船尾に用いられる複雑な曲率など、一般的な円筒曲げとは異なる形状にも対応しやすい点が特徴です。
造船向けCNCで複雑な加工を支援
造船向けの専用CNC「iRoll Performance Shipbuilding Edition」を搭載し、複雑な船舶図面に基づく加工を支援します。
バックアップロールと支持ビームによる機械的なたわみ対策に加えて、駆動とCNC制御を含めて長尺・大型部品の加工を計画したい現場に適しています。
DAVIが向いているケース
- 船首・船尾の外板、隔壁、デッキプレートなどを加工したい
- 12mクラス以上の長尺・大型板を扱う
- バックアップロールと支持ビームによるたわみ対策を重視したい
- 重量物や非対称形状の板送りを安定させたい
- 造船など、高負荷の連続加工を想定している
加工条件による2社の選び分け
~75mmの中厚板で、バックアップロールによるたわみ補正に加えて、板送りや曲げ工程までCNCで自動化したい場合:大同マシナリーのBSシリーズが候補です。
加工条件からたわみ量を演算し、バックアップロールを昇降させて加工前に補正できるため、高精度な曲げ加工の再現性と省力化を重視する現場に適しています。
造船で用いる12mクラス以上の長尺・大型板を対象に、バックアップロールとアンチデフレクションビームでロールを強固に支えたい場合:DAVIのMAV SHBが候補となります。
同じバックアップロールを備えた機種でも、得意とする加工条件やたわみの補正方法は異なります。選定時は、材質、板厚、板幅、最小曲げR、完成形状、月間加工数、必要な寸法公差を整理し、テスト加工や仕様確認を行ったうえで比較しましょう。
ほかのベンディングロールメーカーと比較する
ベンディングロールは、加工する板の厚みや形状、必要な生産能力によって適したメーカー・機種が異なります。ほかのメーカーも含めて比較したい方は、ベンディングロールメーカー一覧をご確認ください。
ベンディングロールメーカー一覧を見る